
新闻
合金热轧钢球:不同硬度等级的矿石适合哪些牌号?
磨机可能表现出可接受的处理量,但其研磨介质成本却在悄然上升:钢球过快变扁,排料中出现破碎球,或尽管装球量增加,粗颗粒仍然存在。在这些情况下,仅改变球径可能无法解决问题。必须根据矿石硬度和磨蚀性,选择在表面硬度、芯部韧性和抗反复冲击性能之间具有适当平衡的钢球牌号。
作为实用的起点,较软且磨蚀性较低的矿石通常可采用低合金或锰钢牌号,此类牌号的韧性和成本控制较为重要;中硬矿石通常适合 B2、B3 或 60Mn 类型牌号;高磨蚀性硬矿石通常需要 B2、B2-1、高碳 B2、B3、B4、B6 或 B6-1 等牌号提供更高的耐磨性。这种初步分类很有用,但仅凭这一点还不够。最终选择还必须考虑磨机直径、球径、给料粒度、矿浆化学性质,以及磨矿阶段主要由冲击还是磨蚀主导。
应从矿石特性入手,而非仅看矿石名称
“金矿石”“铁矿石”或“铜矿石”等矿石描述,并不能自动确定合适的研磨介质牌号。同一矿体可能包含石英含量、功指数、破碎特性或硬度差异很大的不同区域。同一种物料在混矿、破碎工艺变化或给料粒度分布改变后,其表现也可能不同。
在比较合金热轧钢球之前,应先区分以下三个问题:
- 矿石破碎难度有多大?更硬的给料会提高冲击需求,尤其是在一段磨矿和粗磨回路中。
- 矿石的磨蚀性有多强?高硅、高石英含量或其他具有磨蚀性的给料,即使冲击程度中等,也可能快速磨损钢球表面。
- 磨机实际上如何作用于研磨介质?与细磨再磨机相比,大直径磨机处理粗粒给料时会产生更强的冲击事件;在细磨再磨机中,滑动磨蚀可能是主要磨损机制。
在低冲击细磨环境中表现良好的牌号,在粗粒给料磨机中可能过早崩裂或破碎。相反,如果介质磨损缓慢且磨矿回路不需要该等级的合金性能,那么对于较软物料而言,硬度极高的牌号未必是最经济的选择。
按矿石硬度等级选择牌号方向
上述牌号名称应视为选型系列,而非通用性能标签。不同规范之间的实际化学成分和热处理结果可能有所不同。碳、锰、铬和硅会影响淬透性和耐磨响应,但对于运行决策而言,成品钢球的硬度分布和抗冲击性能比单独的牌号名称更有参考价值。
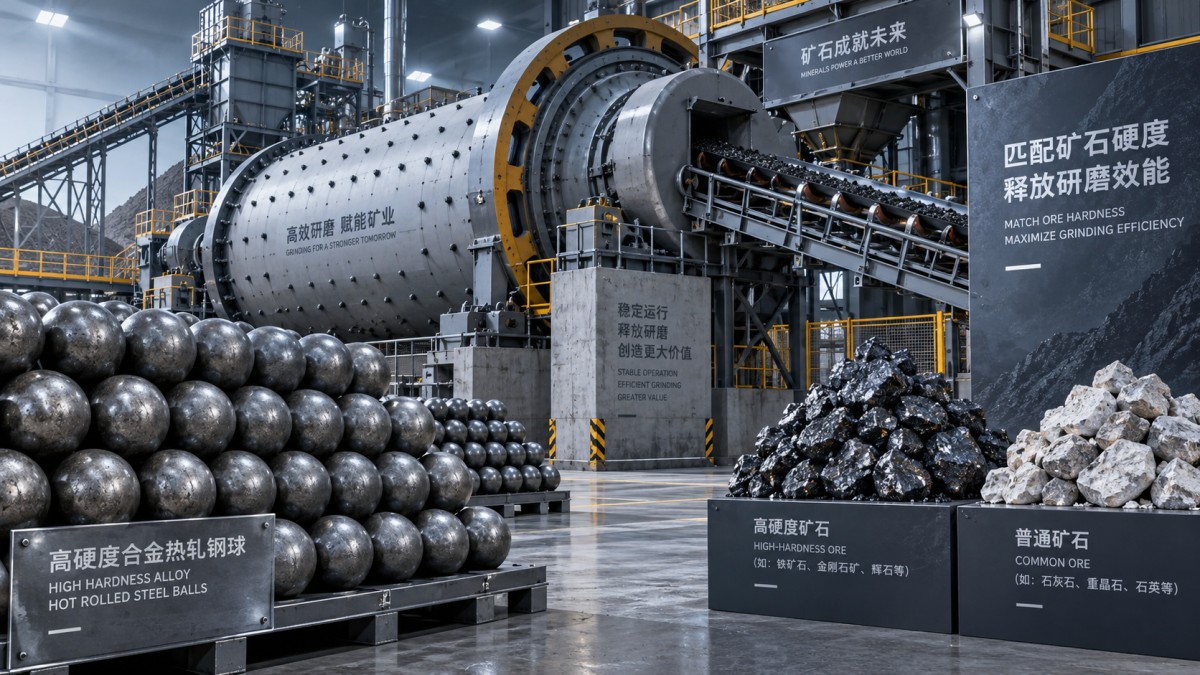
软矿石并不总是意味着“使用最便宜的钢球”
对于较软矿石,容易作出的决定是选择成本最低的可用材料。当磨蚀性确实较低且磨机冲击有限时,这可能是合理的。然而,软矿石仍可能含有磨蚀性脉石矿物,也可能以粗粒度给入,从而产生较高的碰撞能量。在这两种情况下,即使矿石本身未被归类为硬矿石,也可能出现表面过早磨损、钢球失圆以及有效磨矿粒径减小的情况。
当回路需要在强度、韧性和成本之间实现实用平衡时,通常会考虑 45#、40Cr、50Mn、60Mn 和 65Mn 范围内的牌号。决策重点应放在钢球能否在足够长的时间内保持圆度,以提供预期的磨矿作用。如果其直径快速减小,问题可能在于磨蚀而非矿石破碎硬度,此时采用耐磨性更高的合金系列可能是合理的。
中硬矿石需要均衡的硬度分布
对于中硬矿石,牌号选择通常不那么直接。研磨介质必须承受反复冲击,同时保持足够的表面硬度以抵抗逐渐磨损。根据球径和运行条件,B2、B3、B2-1、C1090、60Mn 和 65Mn 等选项都可能适用。
一项有用的现场观察是从磨机中取出的磨损介质状态。直径均匀、逐渐减小通常表明是正常的磨蚀磨损。深坑、不规则崩边、壳状剥落或钢球断裂,则说明不能仅根据表面硬度来判断选型。这些现象可能表明冲击载荷过大、硬度梯度不合适、热处理一致性差,或球径与给料粒度不匹配。
当中硬给料含有硬度变化较大的硬质带时,与其让一种牌号用于所有磨机,不如评估分阶段的介质组合。一段磨矿可能需要韧性更好、抗冲击性更强的选择,而后续磨矿则可优先考虑更高的耐磨性。当回路同时存在粗碎波动和较细目标磨矿粒度时,这一点尤其重要。
硬且磨蚀性强的矿石:耐磨性仍必须以韧性为支撑
高磨蚀性矿石常使评估人员倾向于选择可获得的最硬钢球。只有当钢球同时具备足够的冲击韧性和内部完整性时,这种方法才可能有效。用于硬岩磨矿的大直径钢球会承受反复的高能冲击。芯部性能不足的极硬表面可能容易产生裂纹,尤其是在装载物料运动剧烈的情况下。
对于此类工况,B2、高碳 B2、B2-1、B3、B4、B6 和 B6-1 是常见的考察方向。其适用性应通过供应商的材料规范、硬度结果和冲击试验加以确认,而不应仅根据牌号标签进行假定。可提供的产品参数可能规定表面硬度高于 55 HRC、58 HRC 或 60 HRC,冲击韧性至少为 12 J/cm²,但所需数值取决于牌号、直径和磨机工况。细磨机中的小钢球与高冲击磨机中的 120 mm 钢球不应采用相同的验收逻辑进行评估。
当严重磨损与高破碎风险同时存在时,应要求提供从表面到芯部硬度一致性的证据。坚硬的外层很有价值,但过陡的硬度下降可能降低钢球承受反复冲击的能力。在重点关注标称硬度之前,还应检查表面缺陷、裂纹、脱碳和尺寸一致性。
将直径和牌号作为一项决策进行匹配
钢球直径会改变合金的机械性能需求。较大钢球提供更高的破碎能量,但也承受更强的冲击;随着给料变细,通常使用较小钢球以提供更多接触点。因此,同一牌号在 40 mm 时可能适用,但在 100 mm 或更大直径时则需要进一步验证。
研磨介质通常可提供 20 mm 至 150 mm 的规格。选择这些尺寸时,应审查磨机给料最大粒度、目标产品粒度、磨机转速、衬板提升条状态和装球量。牌号变更无法弥补从根本上不适合磨矿任务的钢球粒径分布。同样,选择得当的直径也无法解决因合金和热处理与磨蚀工况不匹配而导致的钢球过快磨损问题。
批准供货前应要求提供哪些信息
与其仅按牌号名称和单价比较报价,不如要求提供能够反映材料是否适合预定工况的信息。当矿石含有仅凭简单硬度标签无法稳定反映的硬质夹杂物或磨蚀性矿物时,这一点尤为重要。
- 从原材料到成品钢球的炉号或批次可追溯性。
- 所提议牌号的化学成分分析,包括适用时的碳、锰、铬、硅、磷和硫。
- 所要求直径的表面硬度,以及相关情况下的截面硬度结果。
- 与钢球规格相关联的冲击韧性数据,而非一般性说明。
- 针对裂纹、接缝和表面缺陷的尺寸公差及目视检验标准。
- 对用于实现预期硬度和韧性平衡的热处理工艺路线的明确说明。
对于需要在多种矿石工况下使用锻造研磨介质的作业,研磨钢锻可指定采用 B2、B3、65Mn、60Mn、C1090、B4、B6、42CrMo 和 40Cr 等牌号,直径范围为 20 mm 至 150 mm。下一步的有效做法是使所要求的牌号和直径与具体磨机阶段相匹配,然后根据约定的硬度、韧性和检验要求,对供货批次进行验证。
何时需要进行试验
当矿石混配发生变化、磨机重新更换衬板、给料最大粒度增加,或介质失效模式不明确时,建议进行受控对比。应在相同的运行条件下比较候选方案,并监测介质消耗、钢球状态、粒径分布、处理量稳定性和产品粒度。不要仅根据初始外观,或未能反映正常装球周转情况的短期数据来判断某一牌号。
合适的合金热轧钢球并非只是可获得的最硬钢球。对于软矿石,应优先确保足够的韧性和经济的磨损表现。对于中硬矿石,应寻求硬度与抗冲击性之间可靠的平衡。对于硬且磨蚀性强的矿石,应规定较高的耐磨性,同时确认钢球芯部和热处理质量能够承受磨机的冲击环境。
获取实时报价
感兴趣? 请留下您的联系方式.