
新闻
使用采矿铸球减少计划外停机时间
非计划停磨很少仅由一个明显故障引起。在磨矿回路中,问题通常始于看似轻微的变化:钢球比预期更早开裂、磨机装载量失去粒度分布、过多小尺寸介质积聚,或磨损率上升但矿石硬度并未相应变化。这些情况会先降低磨矿效率,随后增加磨机负荷不稳定性、衬板损坏风险、分级问题以及纠正性维护频率。
对于使用矿用铸造钢球的作业而言,实际目标并不只是获得较高的名义硬度。更重要的是,钢球在回路中特定的冲击、磨蚀、腐蚀、磨机直径、给料粒度和矿浆化学性质组合条件下能够表现出可预测的性能。硬度高但内部结构不一致的钢球,可能在其平均磨损率明显显现之前很久就造成维护问题。
为什么磨矿介质故障会导致停机事件
磨矿介质属于消耗品,但其失效模式会影响非消耗性设备。当钢球过度破碎时,大块碎片和不规则碎块会改变磨机内部的磨矿介质运动。这可能增加衬板和格子板上的局部冲击、阻碍矿浆排出,或造成循环负荷不稳定。在严重情况下,需要进行非预期检查或停机作业,以清除积聚的废料并评估连带损坏。
最具干扰性的介质问题通常分为三类:
- 过早破碎:钢球在达到预期磨损尺寸之前发生断裂。断裂碎片无法提供预期的磨矿作用,并可能干扰排料或分级。
- 异常磨损:钢球磨损速度快于计划,或形成不规则形状。此时磨机将失去预期的冲击能和磨蚀能组合。
- 钢球尺寸或性能不一致:同批交付的钢球在直径、硬度或内部质量上存在较大差异,可能导致装载量的运行特性偏离原始运行设计。
这些问题常被单纯归咎于介质供应商,但根本原因也可能涉及矿石性质波动、过度装填、补球操作不当、衬板轮廓变化、加水不足或磨机转速变化。因此,可靠的维护响应应首先区分介质缺陷和运行条件影响。
硬度是必要条件,但其本身不能预测使用可靠性
表面硬度具有参考价值,因为它与抗磨蚀磨损能力有关。然而,它并不能完整反映钢球能否承受SAG磨机、球磨机或再磨磨机内的冲击。磨矿钢球必须保持足够的韧性以抵抗开裂,同时保持能够受控且相对均匀磨损的组织结构。
这一差异在粗矿石造成反复高能冲击的场合尤为重要。极硬的外层若配以不足的芯部性能,可能增加剥落或开裂风险。相反,韧性可接受但硬度不足的钢球可能保持完整,却消耗过快,迫使更频繁地补加介质并改变装载量组成。
对于矿用铸造钢球,维护团队应要求获得超出单一硬度数值的信息。可用的验证项目包括炉次或批次可追溯性、适用时的硬度分布、尺寸公差、目视检验标准、断裂记录,以及供应商控制原材料和热处理一致性的方法。化学成分有助于确认材料身份,但不应被视为磨矿性能的独立保证。
材料选择还必须与工况相匹配。以磨蚀为主的细磨应用,其载荷与粗给料的一段磨矿并不相同。在低冲击环境中表现可接受的介质,未必适用于落差更大、给料条件波动的较大磨机。
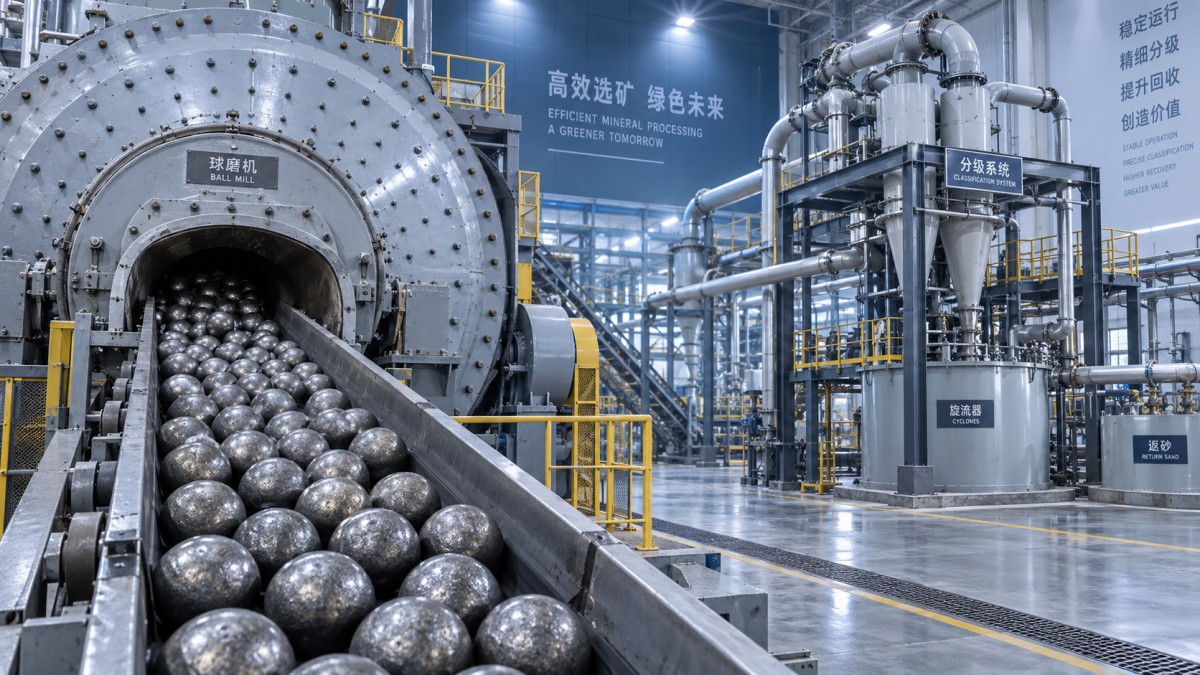
更换介质规格前,先检查磨机装载量
当故障开始出现时,立即改用更硬或更昂贵的牌号未必能解决问题。剩余装载量的状态可提供更好的依据。在计划停机期间,应从多个可接近的位置而非仅从排料端采集代表性样品。这有助于判断问题是局部性的还是系统性的。
实用的检查应记录:
- 完整、磨损、崩边和断裂钢球的比例;
- 剩余介质的大致粒度分布;
- 断裂外观,包括清晰的脆性断面、表面剥落或与疲劳相关的裂纹;
- 细长、压扁或不规则碎片的存在情况;
- 格子板、圆筒筛、泵或磁选设备附近的废料积聚情况;
- 衬板磨损形态及装载量运动轨迹改变的证据。
少量钢球破碎并不能自动证明产品质量失效。其模式更具参考价值。同一交付批次中相似直径钢球反复断裂,值得进一步检查。若破碎集中发生在给料粒度突变、磨机过载或更换衬板之后,则表明存在运行相互作用问题,需要在审查介质的同时加以纠正。
检查结果应与运行记录关联。最有用的对比周期包括处理量、给料粒度、矿石可磨性指标(如有)、磨机功率、旋流器压力、循环负荷、加水量和补加介质量。缺少这些背景信息,维护团队可能会将矿石工况的正常变化误判为介质失效。
保持预期的球径分布
磨矿性能取决于实际工作的球径分布,而不只是订购的名义直径。较大的钢球为较粗颗粒提供冲击能;较小的钢球则为细磨提供更多接触点。若介质磨损过快或破碎成小块,有效装载量可能变得过细,无法适应给料。如果补加钢球持续过大,细粒端磨矿效率可能降低,能耗可能上升,而处理量却未得到相应提高。
这就是为什么停机时间增加时应审查补球操作。只有在磨机性能明显下降后才添加介质,往往已无法维持稳定的装载量。基于消耗量和装载量测量的受控计划,比根据单一功率读数或暂时的处理量下降作出反应更可靠。
直径公差也具有运行意义。它会影响实际交付质量、装载量中的钢球数量以及介质混合物的一致性。公差应根据磨机预期的磨矿工况进行判断,而不应被视为文书细节。
不要将铸造钢球与热轧介质混为一谈
“铸造钢球”这一说法在采购讨论中经常被宽泛使用,但铸造磨球与热轧或锻造钢球属于不同的产品工艺路线。它们是否适用取决于回路条件,而非某种普遍性的优劣排序。当铸造介质的磨损特性和抗冲击性能适合应用时,可以选用铸造介质。当磨机工况需要不同的韧性、抗冲击性和使用寿命平衡时,则可考虑热轧介质。
例如,热轧钢球可提供包括B2、B3、40Cr、42CrMo和含锰钢在内的牌号,标示直径范围为20 mm至150 mm。与维护相关的问题并不是某一种制造工艺路线是否绝对更好,而是所选牌号、尺寸范围和已验证的机械性能是否与运行工况相匹配。未经审查磨机条件就以一种类型替代另一种类型,可能导致误导性的比较。
公平的评估需要采用相同的基础:可比的球径、相同或高度匹配的矿石条件、受控的补加速率,以及对磨损和破碎情况的共同检查。单位处理吨数的介质消耗量具有参考价值,但应结合处理量稳定性、产品粒度、衬板状态和非计划干预工时一并解读。
到货检验可防止问题进入磨机
许多本可避免的故障发生在装球之前。来料批次应按照采购规范进行检查,尤其是在更换供应商、牌号或制造工艺路线时。到货检验过程不必测试每一颗钢球,但应能够发现与已批准供应明显不同的批次。
记录应保留供应商批次标识、交货日期、名义尺寸、数量以及任何可获得的质量文件。目视检查可发现明显的铸造缺陷、表面裂纹、过多飞边、损坏钢球或异物。抽样尺寸测量可确认交付物符合规定尺寸。如果曾发生原因不明的破碎,每批保留样品可为后续实验室检验提供有用参考。
当介质采用分批交付或在使用前长期储存时,可追溯性尤为重要。一旦来自多次交付的钢球在无记录的情况下混合,便难以确定问题是与某一特定批次、变化的运行条件,还是两者均有关。
利用失效证据确定纠正措施
纠正措施应与观察到的失效机理相匹配。呈脆性特征的断裂可能需要审查内部质量、热处理、冲击韧性和磨机冲击严重程度。加速但均匀的磨损可能表明介质硬度与矿石磨蚀性不匹配。局部衬板损坏或排料端出现异常废料,可能需要审查装载量水平、衬板几何形状、格子板状况以及破碎介质的排出路径。
关键在于避免仅以采购价格或单一实验室数值评价磨矿介质。钢球的运行成本包括其对处理量、分级稳定性、衬板寿命、维护人工以及非计划磨机中断概率的影响。与单价较低但使用模式不确定的介质相比,能够实现稳定磨损和低破碎率的介质可能更有价值。
因此,稳定的磨矿介质性能既是维护控制问题,也是材料问题。清晰的规范、批次可追溯性、代表性装载量检查、规范的补球操作以及基于证据的供应商沟通,有助于在性能恶化演变为停机事件之前识别问题。
获取实时报价
感兴趣? 请留下您的联系方式.