
新闻
为什么锻造钢磨球能提高高冲击磨矿中的可靠性
在高冲击磨机中,研磨介质的作用不仅是减小矿石粒度。它还要承受反复冲击、将能量传递给物料,并有助于维持稳定的磨矿环境。当钢球出现开裂、严重剥落或过快失圆时,往往会导致处理量下降、产品粒度不稳定、介质消耗增加以及本可避免的磨机停机。
锻造钢球能够提高可靠性,因为其生产工艺旨在形成致密、连续的内部结构,并实现表面硬度与芯部韧性的有效平衡。实际应用中,钢球能够更好地承受与矿石、衬板及其他钢球的反复碰撞,而不会过早失效。这一优势在处理坚硬、粗粒、磨蚀性强或波动较大的给料时尤为重要。
可靠性不仅取决于表面硬度
硬度之所以重要,是因为它能够减缓磨蚀磨损。然而,硬度本身并不能使研磨介质具备可靠性。硬度很高但韧性不足的钢球,在强烈冲击下可能容易开裂。相反,韧性较好但过软的钢球则可能迅速变形或磨损,从而降低磨矿效果。
锻造有助于实现这种平衡。在锻造过程中,钢材在压力下加工,使其内部晶粒流线得到细化,并降低内部结构疏松或不连续的风险。随后,热处理形成所需的硬度分布。制造优良的锻造钢球应保持坚硬、耐磨的外层,同时具有足够的内部韧性以承受冲击载荷。
这就是为什么标称硬度相近的两种钢球在实际使用中的表现可能不同。更可靠的选择不一定是硬度读数最高的产品,而是冶金质量、锻造质量和热处理与实际磨机工况相匹配的产品。
高冲击磨机内部会发生什么变化
当较大介质、粗粒给料、高磨机转速或坚硬矿石造成频繁且高能量的碰撞时,就会出现高冲击工况。在这种情况下,介质会同时受到多种作用力:直接冲击、滑动磨蚀、颗粒间挤压,以及矿浆化学性质具有较强腐蚀性时产生的腐蚀。
在担心冲击失效的场合,锻造钢球尤其适用。其韧性更好的芯部有助于抵抗灾难性破裂,而硬化表面则有助于更长时间地保持直径。保持直径十分重要,因为介质尺寸决定了磨机破碎颗粒的效率。如果大球消失过快或严重变形,磨机装载量将失去预期的冲击能力。
对于操作人员而言,最直观的优势通常是更高的一致性。磨机因介质破裂、碎球产生过多细粉或钢球粒径分布失控而发生突变的可能性更低。
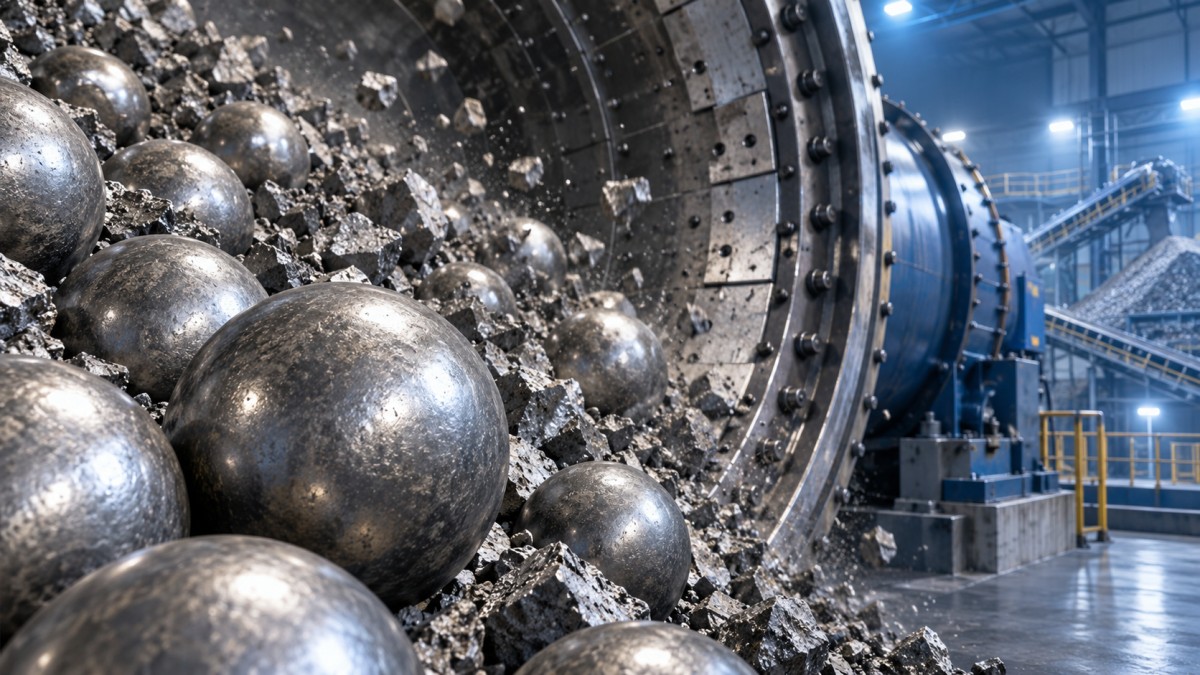
锻造钢球如何支持更稳定的磨机运行
可靠性优势来自多个相互关联的作用,而非某一项孤立性能。
- 更低的破裂风险:与存在内部缺陷或韧性不足的介质相比,结构良好的锻造产品更适合承受反复冲击。
- 更可预测的磨损:渐进且相对均匀的磨损使介质补加更易于管理,并有助于保持预期的装载量。
- 更好的能量传递:保持圆度和有效尺寸的钢球能够持续在需要的位置传递冲击能量。
- 减少失效介质造成的污染:破碎碎片可能扰乱装载量运行状态、增加检查难度,并导致下游处理问题。
- 减少非计划干预:可靠的介质不能消除维护需求,但能够减少意外运行干扰的一个来源。
当钢球与磨机相匹配时,这些优势才最具意义。若不纠正不合适的钢球粒径配比、衬板状况、磨机转速或给料条件,仅安装优质锻造介质并不能解决根本问题。
应根据磨机工况选择,而不仅仅看“锻造”一词
“锻造”描述了一种重要的制造方法,但并不是完整的选型规范。操作人员应首先考虑磨矿阶段的工况:给料粒度、矿石可磨性、目标产品粒度、磨机类型、磨机直径、矿浆条件以及现有装载量的粒径分布。
常见错误是仅按标称直径或每吨价格选择介质。如果钢球过早破裂、磨损不均或需要更频繁地补加,较低的采购价格可能具有误导性。与运行相关的问题是介质在整个使用寿命期间的表现:磨损率、破裂倾向、尺寸保持能力及其对磨机稳定性的影响。
钢球粒径分布与材料牌号同样值得重视
即使是可靠的钢球,如果装载量平衡不佳,也可能表现不佳。大球可提供更强的冲击力,适用于破碎较粗颗粒。小球可提供更多接触点,通常在颗粒已被初步减小后更为有效。装入过多大球的磨机可能使细粒物料研磨不足;装入过多小球则可能难以高效破碎粗粒给料。
因此,介质补加应支持现有的磨矿策略,而不是简单地用单一粒径替换损失的吨位。应在计划停机期间检查装载量分布,并将其与给料变化、衬板状况和产品粒度趋势进行比较。这比选择单一“最佳”钢球尺寸更能提供有用的指导。
还有一些回路中,钢球并非首选介质。例如,棒磨机依靠线接触,通常在需要不同磨矿作用时选用。在矿物加工及其他应用中,评估钢棒介质工况的操作人员可查看直径为20 mm至150 mm的研磨钢棒等选项。球与棒之间的选择应遵循磨机设计和所需产品特性,而非基于某一种介质始终更优的普遍假设。
介质可靠性需要关注的迹象
一些归因于矿石波动或磨机设定的问题,可能与研磨介质有关。反复发现碎球、异常尖锐的碎片、过度变形或钢球形状差异很大,可能表明介质不适合该冲击环境。补加需求突然增加、循环负荷不稳定或产品粒度发生变化,也可能说明需要检查装载量。
检查不应仅关注明显的破裂情况。应比较同一批次钢球之间的磨损情况,观察表面是平滑磨损还是出现深度点蚀,并注意失效是发生在磨机某一区域还是整个装载量中。局部失效可能指向运行或衬板相关问题,而不只是介质问题。
更换研磨介质前应确认的事项
在更换供应商、牌号或直径之前,应记录当前介质的运行条件。确认给料粒度范围、矿石硬度变化、磨机转速、装载量体积、衬板状况、相关情况下的矿浆浓度,以及磨机内剩余钢球的实际粒径分布。然后明确需要解决的具体问题:高磨损、钢球破裂、处理量不稳定、粒度控制不佳或停机时间过长。
山东金驰新材料科技有限公司为采矿应用开发包括钢球、钢棒和钢段在内的研磨介质,并提供技术支持。对于高冲击磨矿工况,有价值的讨论不仅是是否提供锻造介质,还包括何种材料牌号、直径范围、硬度水平和韧性平衡适合运行条件。
当锻造研磨介质的韧性和耐磨性与冲击环境相匹配时,其价值最为显著。这种匹配可为操作人员带来更可预测的装载量、更稳定的磨矿行为,以及更清晰的依据来长期控制介质消耗。
获取实时报价
感兴趣? 请留下您的联系方式.