
新闻
细磨用研磨钢段:何时比球形研磨介质更具优势?
研磨钢段并非球形研磨介质的通用替代品。其最适用的工况是在细磨作业中:给料粒度已经相对较小,破碎更多依赖磨蚀以及介质与颗粒之间的频繁接触,而非高冲击事件,并且回路需要对产品粒度分布的细粒端进行更严格的控制。在这些条件下,与公称尺寸相近的球相比,钢段的几何形状能够在单位装载体积内创造更多接触机会。
当磨机仍需要足够的冲击能量来破碎粗大、坚硬的颗粒时,这一优势便不复存在。因此,更换介质时应首先考虑破碎工况,而不是假定更大的表面积必然带来更高的处理量或更低的能耗。
形状为何会改变研磨行为
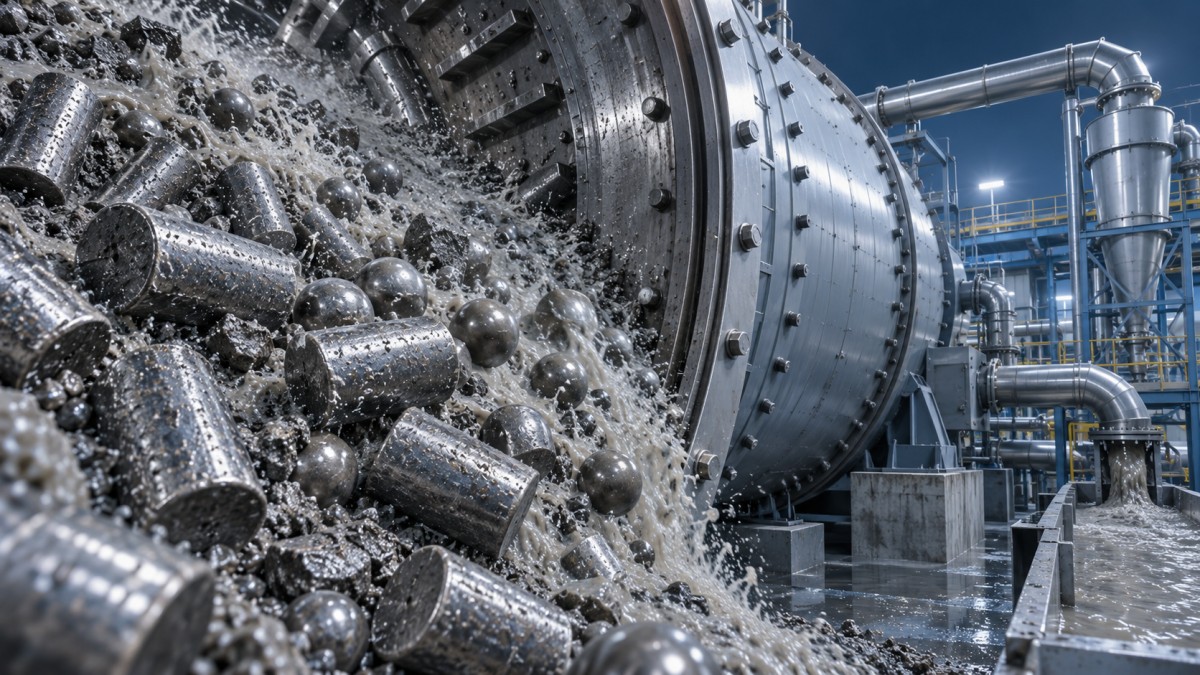
球形钢球与相邻介质之间呈点接触关系,并且通常以相对可预测的方式滚动和泻落。钢段呈短圆柱形,除较大面积的端面接触外,还会形成线接触和边缘接触。在相近的公称尺寸下,与较大的球形钢球相比,钢段通常每吨介质的数量更多,暴露表面积也更大。这可能增加矿浆中低能量接触的频率。
对于细颗粒而言,频繁的磨蚀、摩擦和受限颗粒破碎可能比孤立的高能量冲击更有效。这正是考虑在再磨机、二段细磨阶段,以及部分水泥或工业矿物应用中使用研磨钢段的技术依据;这些应用中的目标产品粒度已远低于粗磨范围。
然而,仅按公称直径进行比较并不完整。直径为25 mm的钢段与直径为25 mm的钢球,其质量、冲击能量、每吨介质数量及在磨机装载中的运动方式均不相同。仅按直径比较,可能导致对研磨性能和磨损的错误判断。有意义的比较应是在能够产生所需破碎环境的介质装载之间进行。
有利于使用钢段的条件
当磨机给料的最大粒度较小,且回路目标是将已解离或部分解离的矿物颗粒进一步磨至目标细粒度时,钢段值得认真评估。相对较窄的给料粒度分布尤其有利,因为这可降低过大颗粒消耗研磨能量却未能充分破碎的风险。
当运行目标不仅是降低P80,还要求产品粒度分布中细粒生成得到更有效控制时,钢段同样可能适用。在分级效果良好的回路中,钢段带来的额外接触密度可能改善对反复返回磨机的中间粒级部分的磨细效果。这是否能为整个回路带来净收益取决于分级效率。若分级不佳,较高接触密度的介质环境可能只是导致细粒过磨,而粗颗粒仍持续循环。
磨机运行模式与矿石粒度同样重要。钢段通常适用于装载处于泻落或以摩擦为主的运行状态。在这种状态下,介质床层和矿浆环境支持大量小规模破碎事件。当磨机有意以产生强烈抛落冲击来破碎粗颗粒时,钢段的优势则不明显。
矿石响应同样重要。较软、易碎或已经预破碎的物料,可能对粒度更细、数量更多的介质群体有较好的响应。对于含有持续粗粒级的坚硬、高硬度矿石,通常需要足够的大尺寸介质质量来提供冲击能量。在此类回路中过早引入钢段,可能降低粗粒破碎能力、增加循环负荷,并使磨机功率消耗的控制更加复杂。
球形介质仍是更优工程选择的情况
球形介质仍是用于一段磨矿及任何存在大量粗粒给料阶段的基准选择。其质量分布和接触力学特性更适合冲击破碎。钢球在磨损过程中也能保持更稳定的几何形状,而钢段在完全磨耗之前,其尺寸变化可能改变长径比及运动方式。
这并不意味着钢球仅适用于粗磨。当仍需冲击作用,或工艺要求更宽的介质粒度分布时,小尺寸锻造钢球可适用于细磨回路。分级装载可保留处理偶发粗颗粒所需的大尺寸介质,同时配置较小钢球用于更细的破碎。
例如,锻造钢球的尺寸从20 mm起,可作为实用基准,用于评估钢段装载是否真正改善了回路,而非仅仅改变了介质粒度分布。对于细磨工况的比较,应尽可能严格控制介质化学成分、硬度分布、尺寸及装载体积。用小钢段替换大钢球会同时测试两个变量,难以提供关于形状本身的有效证据。
磨损并非次要考虑因素
钢段试验不应仅根据初始磨矿效果进行判断。决策必须考虑磨损模式、可用研磨寿命以及磨损介质存量的组成。钢段可能具有较高的初始接触效率,但其非球形几何结构可能使其磨损行为对磨蚀性矿石特性、腐蚀性矿浆条件和磨机衬板设计更为敏感。
应以每处理一吨矿石所损失的介质质量来测量介质消耗,并结合产品粒度表现和能耗进行解读。若较低的磨机产品P80是以过量细粒生成、更高的介质消耗或较低的下游回收率为代价,则并不一定代表改善。例如,在浮选回路中,粒度分布变化会影响解离度和表面化学暴露;因此,必须依据下游冶金要求而非单一粒度指标来评价磨机结果。
无论介质形状如何,材料选择始终重要。碳含量和合金含量、热处理一致性、表面硬度、芯部韧性及尺寸控制都会影响抗破碎性能和磨损速率。硬度很高但韧性不足的介质可能在冲击下剥落或断裂。反之,韧性好但硬度不足的介质则可能在磨蚀性工况下磨损过快。理想的平衡取决于矿石磨蚀性、磨机转速、介质尺寸,以及工况中冲击与磨蚀所占的比例。
介质装载行为与磨机适配性
在改变介质形状前,应将现有磨机作为一个系统进行考察。钢段会改变装载内部的堆积行为和空隙体积。其方向会在运行过程中发生变化,在相同转速和填充条件下,其运动方式可能不同于钢球。这些变化可能影响矿浆输送、矿浆黏度适应性、功率消耗以及局部介质堆积的风险。
在湿式磨机中,需密切关注矿浆浓度。钢段可能形成更致密的接触网络,但只有当矿浆仍具有足够流动性、能够将细粒从活跃研磨区输送出去时,这种网络才有益。若矿浆黏度过高,细颗粒可能缓冲介质接触、降低有效破碎,并因停留时间延长而加剧过磨。在干式研磨中,粉体流动、通风和选粉机性能同样重要。
衬板配置也很重要。提升条几何形状决定装载如何被带起和抛落。围绕钢球装载设计的衬板,使用钢段时可能无法产生相同的运动轨迹,尤其是在介质尺寸较小时。因此,钢段效果不理想可能反映的是提升和抛落环境不适配,而非介质形状本身存在固有限制。
系统评估变更的方法
最可靠的方法是在明确基准条件下进行受控的工业试验或具有代表性的中试评估。基准数据应记录给料粒度分布、矿石类型、磨机处理量、可获得时的单位能耗、磨机排矿粒度分布、分级条件、介质添加速率,以及对工艺具有重要意义的下游性能指标。
试验期间,避免在未记录的情况下改变运行变量。给料硬度变化、旋流器压力、加水量、磨机转速和钢球填充率均可能使结果失真。目标并非证明钢段在任何条件下都更优,而是确定其接触力学是否能改善特定作业,同时保持可接受的介质磨损和回路稳定性。
最具参考价值的评估应比较:
- 关键中间粒级的减少程度,而不只是最终P80;
- 粗颗粒穿透和循环负荷;
- 单位介质消耗量及磨损介质的粒度分布;
- 磨机功率特性、处理量和矿浆输送条件;
- 相关情况下的下游回收率、过滤、浸出或产品质量响应。
当细颗粒摩擦破碎是限制机制、给料最大粒度得到控制、分级能够高效排出细粒,且回路可受益于更多小尺寸介质接触时,研磨钢段通常是更好的选择。当粗粒破碎、稳定的装载运动和高冲击破碎占主导地位时,球形介质仍更为适宜。最终,这是一项针对具体回路的工程问题:应使介质形状和粒度分布与实际限制性能的破碎机制相匹配,然后在整个工艺流程中验证结果,而非仅在磨机排矿处进行判断。
获取实时报价
感兴趣? 请留下您的联系方式.