
新闻
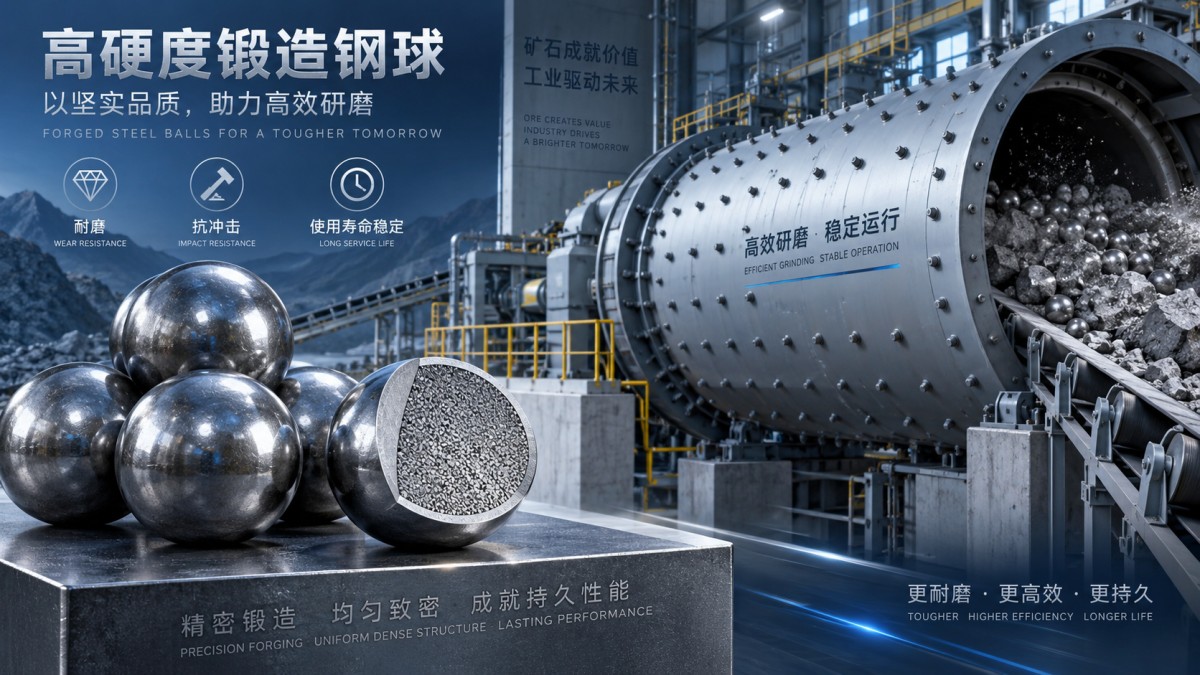
HRC 60 锻造钢球如何平衡硬度、韧性与耐磨寿命
磨机可能表现出可接受的处理量,但其磨矿介质消耗量却在悄然上升:更多小尺寸钢球随矿浆排出,检查时发现碎片,且球荷传递冲击能量的稳定性已不如预期。在这种情况下,仅凭标称硬度值不足以解释其性能。HRC 60 锻造钢球只有在表面硬度得到坚韧、结构完好内部组织的支撑,并且热处理工艺适合钢球直径和磨机工况时,才能表现良好。
实际判断很明确:HRC 60 应视为耐磨性目标,而非完整的质量结论。表面硬度过高的钢球虽然可能耐磨,但在反复冲击下可能开裂。韧性良好但硬度不足的钢球可以保持完整,却可能磨损过快。有效的平衡来自化学成分、锻造质量、受控淬火和回火的协同作用。
为何 HRC 60 是一个平衡点,而非单一性能保证
球磨机或 SAG 磨机内的矿石破碎会使磨矿介质同时承受多种载荷。钢球与矿石、衬板及其他钢球发生碰撞;在磨蚀性颗粒中滑动和滚动;并在整个服役期内承受循环应力。每种机制都对材料提出不同要求。
- 表面硬度可限制磨粒磨损,并帮助钢球更长时间保持有效直径。
- 冲击韧性有助于钢球吸收碰撞能量,避免剥落、开裂或灾难性破碎。
- 芯部强度和硬度可在外层逐渐磨损时保持钢球完整性。
- 显微组织一致性可降低局部硬化区或脆性区成为裂纹源的概率。
HRC 是在规定位置测得的洛氏 C 硬度。它本身不能反映从表面到中心的硬度分布、非金属夹杂物控制、残余奥氏体含量或锻造缺陷的存在。因此,技术评估不仅需要了解测试点是否超过 60 HRC,还应了解该结果如何实现,以及是否能在所供应的尺寸范围内重复达到。
耐用磨矿介质背后的材料体系
合金的选择确定了热处理能够形成坚硬且耐用组织的范围。用于锻造磨矿介质的中碳钢和高碳钢可包括 B2、B3、60Mn、65Mn、40Cr、42CrMo 等牌号及相关成分。合适的选择取决于钢球尺寸、矿石磨蚀性、磨机转速、冲击强度,以及应用于一段磨矿还是更细的研磨阶段。
在专为淬硬磨矿钢球设计的合金钢中,碳可在淬火后提供淬透性和马氏体硬度。锰有助于提高淬透性和强度,而铬可改善整体淬硬能力和耐磨性。硅在受控范围内也有助于提高强度。磷和硫需要严格控制,因为较高含量会降低韧性,并增加冲击载荷下产生缺陷的敏感性。
某些锻球牌号的代表性技术范围可能包括:碳 0.70–0.85%、锰 0.70–1.00%、硅 0.17–0.37%、铬 0.4–0.6%,磷和硫均控制在 0.035% 或以下。这些数值绝不能替代针对具体牌号的轧钢厂质量证明书。不同牌号在设计上有意侧重于硬化层深度、韧性和制造响应的不同组合。
钢球进入热处理前,锻造同样重要
锻造不仅是形成球形产品的方法。适当的变形可细化铸态或轧制原料的组织,压实内部不连续缺陷,并促进更均匀的晶粒流线。这种组织细化至关重要,因为热处理无法可靠地弥补锻坯中已存在的重大缺陷。
问题通常始于加热不均、锻造压下量不足或钢球成形尺寸控制不良。内部空洞、脱碳表面、折叠和异常晶粒长大均会降低耐磨寿命。极硬的表面可能掩盖这些薄弱点,直至钢球进入磨机球荷的高冲击区域。
对于评估人员而言,目视检查有价值但并不充分。应尽早剔除表面裂纹、凹痕或明显氧化皮缺陷,同时批次可追溯性应能将成品钢球与原材料和工艺记录关联起来。直径和圆度也值得关注:较大的尺寸偏差会影响球荷行为,并使消耗量比较的意义降低。
热处理形成硬度与韧性的权衡
关键技术挑战是在形成坚硬耐磨层的同时,避免钢球过脆而无法承受冲击。这通常通过受控奥氏体化、淬火和回火来实现。温度、保温时间、淬火介质、转移时间和回火周期必须与合金牌号和钢球直径相匹配。
淬火使经适当加热的钢材转变为坚硬的马氏体组织。若冷却过慢,钢球可能无法达到所需硬度,或形成软芯,在表层磨损后过早磨损。若冷却过于剧烈或控制不当,热应力可能过大,从而增加淬火裂纹和脆性行为的风险。随后回火可消除应力并调整显微组织,使钢球保持有效韧性。
这解释了为何相同的表面硬度目标会产生截然不同的服役结果。25 mm 钢球与 125 mm 钢球的冷却速度不同。较大尺寸需要更加关注淬透性以及从外壳到中心的硬度梯度。供应商应能够按尺寸组确定合格的热处理路线,而不是假定同一工艺制度同样适用于每种直径。
有意义的硬度分布应体现什么
对于磨蚀性磨矿工况,表面硬度高于 60 HRC 可能是合适的,但评估不应止于外部读数。理想模式通常是稳定的淬硬表面,以及具备足够强度和韧性以支撑表层的芯部。从极硬的表层突然过渡到软弱或脆性的内部,可能随着钢球磨损而导致壳层开裂或破碎。
当产品规格规定冲击韧性至少为 12 J/cm²,且表面硬度高于 60 HRC 时,这两项性能应结合解读。韧性数值并不能免除对测试条件的验证需求,但它表明冲击抗力与耐磨性一同被考虑,而非被视为事后事项。
如何针对实际磨机评估拟选钢球
应从失效机制开始,而不是从牌号名称开始。均匀且过度的直径减小表明存在磨损问题,可能需要提高硬度或采用更耐磨的合金。碎球、径向裂纹或碎片则指向韧性、锻造质量、热处理应力或异常严重的冲击条件。压扁或快速变形可能表明硬度不足、显微组织不当或工艺控制存在问题。
随后应将运行变量与介质变量区分开来。给料粒度、矿石硬度、矿浆密度、磨机转速、衬板状态和球荷水平的变化,都会改变钢球的表观性能。若仅按消耗的千克数比较介质,而不记录这些条件,可能导致误导性的决策。
- 明确所用钢球尺寸,以及每种尺寸预期工作的磨机区域。
- 记录主要磨损形态:平滑磨损、点蚀、剥落、开裂或破碎。
- 审查相关生产批次的化学成分和机械性能记录。
- 确认表面硬度,并要求提供大直径钢球截面硬度一致性的证据。
- 检查具有代表性数量的废旧钢球,而非仅依赖少量回收件。
- 应在稳定运行期间评估消耗量,而非与矿石或磨机条件无关的变化进行比较。
当规格要求较宽的尺寸范围——例如从 20 mm 至 150 mm——时,鉴定方案不应假定该范围内的性能完全相同。小钢球可能更易淬硬,但若工艺过于激进也可能变脆。大钢球则需要足够的合金淬透性和受控冷却,以避免中心性能不足。
锻造钢球的适用场景
对于要求兼顾抗冲击性和磨损控制的应用,锻造钢球可按照同样的循证标准进行评估:牌号化学成分、针对尺寸的热处理、硬度分布、冲击性能数据和可追溯的检验记录。B2、B3、65Mn、60Mn、40Cr 和 42CrMo 等可选材料系列,应根据工况周期进行选择,而非依据单一硬度数值进行排序。
因此,技术上合理的 HRC 60 规格提出的问题,比“钢球是否足够硬?”更有实际价值。它关注硬度是否保持稳定、内部是否能够支撑淬硬表面,以及钢球能否在实际碰撞环境中存续足够长时间,使其耐磨性发挥价值。这种平衡可在不牺牲磨矿效率的情况下减少可避免的破碎。
获取实时报价
感兴趣? 请留下您的联系方式.