
新闻
选择磨棒,防止棒磨机中发生缠绕和断裂
钢棒缠绕和断棒问题很少能仅通过订购“更硬”等级的研磨钢棒来解决。在棒磨机中,磨矿介质必须保持足够直、均匀且具有流动性,才能以受控方式翻滚。当钢棒发生弯曲、形成钩状、磨损不均或断裂成短段时,磨矿介质可能会相互缠结。其结果是磨矿效率下降、功率消耗不稳定、产品粒度控制不佳,以及因检查或补加钢棒而更频繁地停机。
最可靠的选型决策应从磨机的运行条件出发,而不是仅依据名义材料等级。钢棒直径、长度公差、直线度、热处理一致性、硬度分布和抗断裂能力必须协同发挥作用。若磨机直径、给料粒度、矿浆浓度或运行转速不同,一种在某台磨机中表现良好的钢棒可能会在另一台磨机中造成严重的运行问题。
缠绕通常首先是磨矿介质管理问题,其次才是材料问题
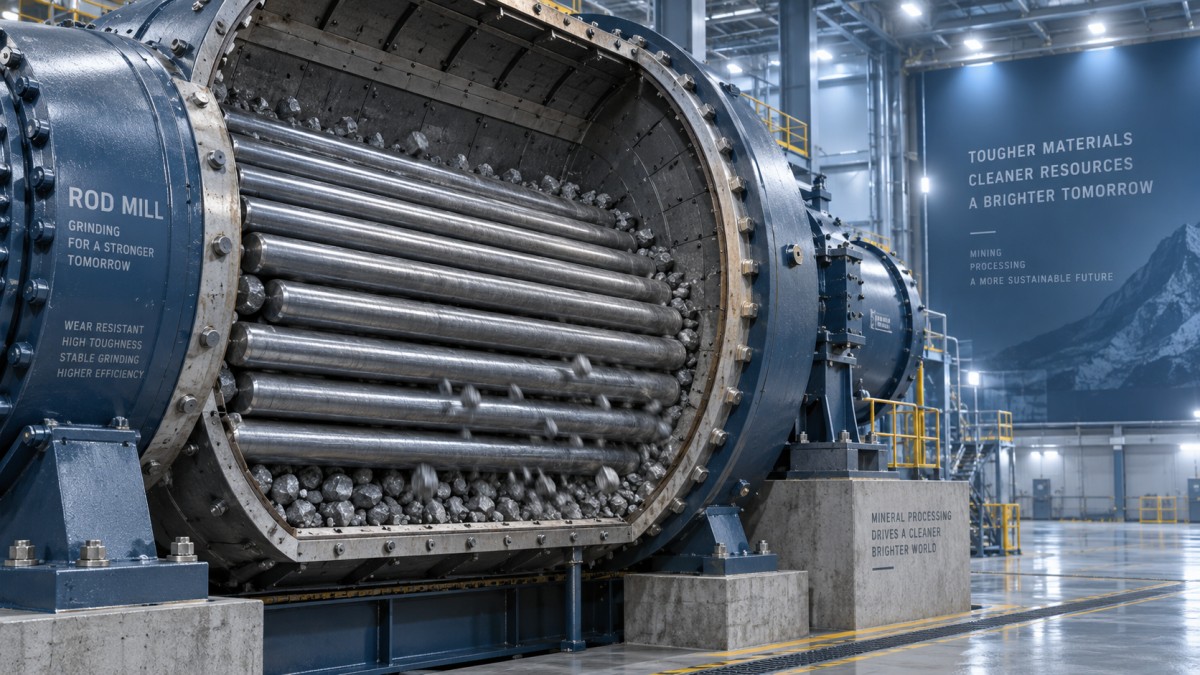
棒磨机的运行方式不同于球磨机。其磨矿作用依赖于沿磨机轴线基本平行排列的长钢棒。随着磨机旋转,磨矿介质呈瀑落运动,并与给料形成线接触。这种作用方式适合生产粒度受控的粗至中等粒度磨矿产品,但也使磨机对钢棒几何形状十分敏感。
当平行排列受到破坏时,就会发生缠绕。弯曲钢棒、磨损不均的钢棒、长度差异过大的钢棒以及大量断棒碎段,都会妨碍磨矿介质的正常运动。一旦短段钢棒积聚,它们可能楔入较长钢棒之间并造成局部缠结。操作人员可能观察到电机负荷波动、处理量下降、异常噪声,或尽管磨矿介质装填量充足但磨机磨矿效率仍然较低的情况。
材料质量固然重要,但不应脱离操作实践单独考虑。即使制造良好的研磨钢棒,在磨机过度装填、给料中含有意外的大颗粒坚硬矿石,或磨矿介质中含有过多磨损或断裂残段时,也可能发生缠绕。因此,适当的调查应区分钢棒缺陷与磨机工况问题。
长度和直线度应与化学成分同等重视
对于棒磨机工况而言,长度不仅仅是一项采购规格。钢棒应根据磨机的有效磨矿长度进行选择,并为磨机衬板布置和加棒方式预留适当余量。过长的钢棒可能在两端卡滞,而过短的钢棒可能失去与主磨矿介质保持对齐的能力。未经控制地混用不同长度批次的钢棒,会加速磨矿介质的紊乱。
直线度同样至关重要。轻微的永久弯曲在服役期间反复受冲击和磨蚀后可能变得更加明显。残余应力不一致或热处理控制不足的钢棒,在磨损过程中更容易变形。这种影响具有累积性:一根弯曲钢棒可能阻碍运动,而多根弯曲钢棒则可能形成缠结团块,如不停止磨机,往往难以纠正。
在验收交货产品前,维修团队应核查的不仅是名义直径和长度。实用的进货检验包括:
- 目视检查弯曲、表面裂纹、折叠、深氧化皮凹坑和端部缺陷;
- 在平整支撑面或适当的检验工装上随机检查直线度;
- 核实实际长度差异是否处于约定的采购公差范围内;
- 确认钢棒可清晰追溯至生产批次和热处理批次;
- 在混合库存装入磨机前,复核磨机特定的直径和长度要求。
表面不连续部位值得关注,因为它们可能在循环载荷下成为裂纹起始点。若制造过程中未控制好裂纹、横向痕迹或脱碳表面层,钢棒在交货时即使看似合格,也可能过早失效。
应选择具有抗冲击韧性的钢棒,而不仅仅关注硬度
一个常见错误是为了降低磨损而规定尽可能高的硬度。耐磨性固然重要,但棒磨机承受的是反复弯曲和冲击应力,这不同于球形磨矿介质主要承受压缩载荷的环境。如果钢棒硬度过高且芯部韧性不足,初期可能耐磨,但会更容易发生脆性断裂。
所需的性能平衡取决于矿石特性、给料粒度、磨机直径、转速和矿浆条件。粗粒、坚硬或致密的给料可能产生高冲击载荷,因此需要更重视抗断裂能力。对于冲击相对适中但磨蚀性较强的给料,可更侧重于使用寿命,前提是所选钢棒仍保持足够的韧性。
不应仅接受单一表面硬度数值作为适用性的证明,而应要求提供完整制造控制体系的证据:钢材化学成分、轧制质量、热处理方法、硬度均匀性,以及在规定情况下的机械性能验证。有价值的问题不是“钢棒有多硬?”,而是“其硬度和显微组织能否从表面到芯部、从一个生产批次到下一个生产批次都保持足够均匀?”
在棒磨中,不一致的钢棒可能比等级略低但性能均匀的钢棒危害更大。由磨损速率或断裂行为明显不同的产品组成的混合磨矿介质,会更早失去有序的几何排列。稳定的性能通常比无法在多次交付中持续保持的孤立峰值规格更有价值。
直径选择同时影响磨矿效果和断裂风险
直径决定每根钢棒的质量、接触压力、磨矿介质空隙率和抗弯能力。较大直径的钢棒具有更高刚度,能更好地承受强烈冲击,但也会改变磨矿环境,并可能减少磨矿介质内部的接触点数量。较小直径可增加表面积,可能适用于较细的给料条件,但在高冲击载荷下更容易弯曲和快速消耗。
原始磨机设计和运行历史应作为起点。如果磨机一直在既定直径范围内稳定运行,则改变钢棒尺寸应视为运行调整,而非例行替代。直径变化可能需要重新评估给料制备、磨矿介质质量、补加方式、分级性能和磨机功率表现。
混用过宽范围的直径也可能导致不均匀磨损模式。一定程度的变化是正常运行的一部分,尤其是在钢棒磨损后,但在加棒时引入直径差异很大的钢棒会减少有序堆积。当在未清除大量小直径残段的情况下加入新钢棒时,风险会进一步增加。
断裂模式可揭示需要纠正的问题
断裂的位置和外观有助于判断仅更换材料是否可能解决问题。洁净且相对平整的断口可能表明脆性失效或材料不连续。断裂前有明显弯曲的情况,可能指向过载、给料粒度过大、磨矿介质管理不善,或钢棒刚度不足以适应工况。钢棒端部附近反复断裂,则可能表明存在搬运损伤、端部质量问题或磨机内部局部冲击工况。
不应将断裂碎段视为普通废料而不加检查。应记录钢棒直径、大致剩余长度、运行小时数(如可获得)、加棒批次、断裂位置和可见表面状况。照片和保留样品有助于与供应商进行有效沟通,并防止反复发生的失效被当作随机事件而忽视。
同样重要的是区分正常磨损和异常损耗。一根逐渐磨损并在更换前始终保持笔直形态的钢棒,通常是在按预期工作。若钢棒出现弯曲、钩状、严重的直径台阶或早期断裂,即使其平均磨损率看似可以接受,也会造成磨矿介质控制风险。
磨机工况可能使原本适用的钢棒失效
当缠绕反复发生时,应在改变材料等级之前检查运行环境。检查衬板状况、提升条轮廓、磨机转速、给料粒度分布、矿浆浓度和装填量。磨损的衬板会改变磨矿介质的运动轨迹。含有超大颗粒的给料突增,可能带来超出正常设计工况的冲击载荷。矿浆浓度过低会增加金属间冲击,而不适当的装填量会削弱有效棒磨所需的受控瀑落运动。
加棒方式是另一个常见的不稳定来源。向已含有大量短棒、弯棒或断棒碎段的磨矿介质中一次加入大量新钢棒,可能会加剧缠绕,而非恢复性能。按计划清除异常残段后,再受控加入直径和长度一致的钢棒,更可能重新建立稳定的磨矿介质。
用于球磨机的磨矿介质不应被认为可以与钢棒互换使用。例如,铸造钢球适用于不同的磨矿介质用途和接触条件。其在采矿及其他破碎磨矿应用中的可用性,并不意味着它能够解决棒磨机磨矿介质缠绕问题;磨机的磨矿机理必须决定介质形式。
明确需控制的项目,然后监测服役期间的实际表现
棒磨机磨矿介质的采购规范应清楚规定直径、长度、直线度公差、钢种或认可的化学成分范围、热处理要求、表面质量、标识要求和验收程序。如果作业中曾发生断裂,规范还应规定批次可追溯性要求以及异常失效的评审流程。
安装后,应跟踪实际指标,而不是仅依赖消耗吨数:棒磨机检查频率、清除的断棒碎段数量、缠绕趋势、磨机功率稳定性、产品粒度一致性和补加间隔。这些观察结果将磨矿介质选择与实际磨机行为联系起来。
因此,最佳研磨钢棒并不只是宣称寿命最长的钢棒,而是在磨机实际运行条件下能够保持磨矿介质笔直、流动且可预测的钢棒。当几何形状、韧性、磨损行为和加棒管理相互匹配时,缠绕和过早断裂就会成为可管理的维护问题,而不再是反复导致计划外停机的原因。
获取实时报价
感兴趣? 请留下您的联系方式.