
新闻
球磨机铸球何时会造成过度磨损及其纠正方法
球磨机铸球的过度磨损,在被视为研磨介质更换问题之前,应先作为模式识别问题处理。高消耗率可能源于材料偏软,也可能由破碎、不合适的球径级配、磨蚀性矿石、衬板状况不佳,或磨机在超出其设计装球量和转速范围的条件下运行所致。若未区分这些机理就更换整批装球,往往会重复出现同样的失效问题。
应从磨损后的介质本身着手。从给料端、中部区域和排料端收集有代表性的钢球,然后将完整球、压扁球、裂纹球和碎片分开。将其直径分布与原始装球及补加介质记录进行比较。通过均匀磨蚀逐渐变小的钢球,与出现深凹坑、表面崩缺或从中心断裂的钢球,所指向的原因并不相同。
更换介质前先识别磨损模式
均匀磨损并不一定意味着介质存在缺陷。即使钢球结构完好,高磨蚀性给料也可能以稳定速率去除金属。当磨损速率突然变化、同批交付钢球之间的磨损差异显著,或同时伴有破碎及磨矿性能明显下降时,才需要引起关注。
铸球破碎需要更仔细地分析。铸造缺陷、缩孔、粗大显微组织或残余应力都会降低其抗反复冲击能力。然而,当大块给料进入按较细给料粒度设计的磨机时,当磨损的衬板无法再适当提升磨机装料时,或者当较低装球量使钢球下落距离更远、以过高能量撞击时,也可能出现类似断裂。仅靠硬度测量无法区分这些原因。表面硬度高但抗冲击性差,可能导致脆性失效;而硬度较低但韧性良好的钢球,在高冲击区域可能具有更稳定的使用性能。
区分介质失效与磨机回路失效
一个有用的初步对比,是将介质消耗量与问题开始时发生的工艺变化进行比较。审查同一时期的给料粒度、处理量、矿浆浓度、分级性能、磨机功率消耗和衬板检查记录。如果钢球消耗量在矿石变化或处理量增加后立即上升,材料可能是在响应更严苛的工况,而非自身独立失效。如果在运行条件保持稳定的情况下,问题仅集中于某一生产批次,则材料调查更具相关性。
磨机内损伤发生的位置同样重要。给料端附近的严重破碎与粗颗粒冲击及最高落差区域相符。集中在排料端的磨蚀可能与矿浆输送、细颗粒磨矿,或装球中大球数量过少、无法高效破碎进入颗粒有关。也应检查通过滚筒筛或分离器从回路中移出的物料。留在磨机内的碎片会持续消耗功率,却对有效磨矿贡献甚微。
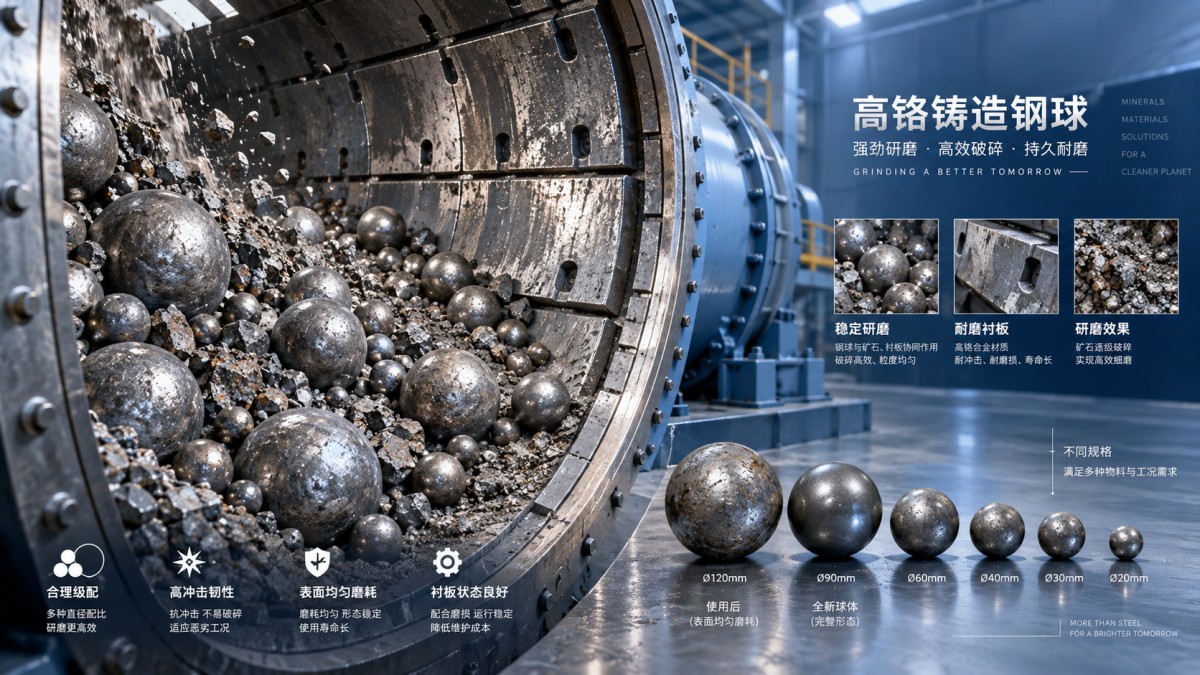
不要仅凭平均球径来判断一批装球。两批装球的平均尺寸可能相同,但其表现可能截然不同。大球过多的装球可提供冲击力,却可能缺少用于细磨的足够接触点。小球过多会增加表面积,但其质量损失快,并且可能缺乏粗碎所需的能量。过度磨损通常发生在反复添加单一规格介质之后,因为原有的级配已逐渐消失。
按受控顺序纠正工况
首先,稳定运行工况。确认给料粒度处于回路设计范围内,并确保磨机未间歇性地给入超大粒度物料。检查衬板、提升条、格子板和排料部件。磨损的提升条会改变介质的运动轨迹;若不纠正这一状况便提高硬度,可能只是将损伤从钢球转移到磨机其他部件。
接下来,应恢复有计划的介质级配,而不是添加单一公称直径的介质。所需范围取决于给料最大粒度、目标产品粒度、磨机直径,以及作业主要是冲击磨矿还是细磨磨蚀。在条件允许时测量保留装球量,然后根据缺失的粒度级别计算补加量。在磨损趋势得到确认前,应保持替换批次可识别。立即混合所有新旧介质会使后续诊断变得困难。
当铸造介质在高冲击工况下反复崩缺或断裂时,在确认磨机状况后,可考虑采用锻造替代方案。锻造钢球的直径范围为20 mm至150 mm,通常用于需要兼顾表面硬度和冲击韧性的场合。选择仍应基于实际工况:给料端的大直径应用对介质提出的要求,与下游阶段的细磨不同。
验证材料性能,但不要过度解读单项测试
表面硬度之所以重要,是因为它会影响抗磨蚀性能,但它只是评估的一部分。应测试多个钢球,而非只测试一个抛光试样,并在一致的位置比较读数。同一批次内数值分布范围较大,可能表明热处理或化学成分不一致。对于疑似破碎,应将一颗具有代表性的断裂钢球从中心切开。内部组织、裂纹起源以及从表面到芯部的硬度变化,比单独的外部硬度结果更具参考价值。
冲击韧性应与硬度一并考虑,尤其是在球与球、球与衬板之间冲击严重的区域。提高碳含量或淬透性可改善抗磨蚀能力,但过于脆硬的组织可能因剥落而缩短使用寿命。相反,如果硬度不足以应对高磨蚀性矿石,韧性更好的钢球可能表现出更快的均匀磨损。因此,正确的改进措施应在磨机区域和被磨物料的基础上取得平衡,而不是一味追求最高硬度值。
在问题解决前,应将样品、照片、运行记录和交付标识保存归档。这可在改变介质牌号、球径、衬板状况或运行设置后,形成可用的对比依据。采用明确补加数量进行短期受控试验,通常比在同一次停机中改变多个变量更能揭示问题。一旦确定主导磨损机理,就能以更少的返工纠正介质消耗和磨矿稳定性。
获取实时报价
感兴趣? 请留下您的联系方式.