
什么是锻造钢球?
什么是锻造钢球?
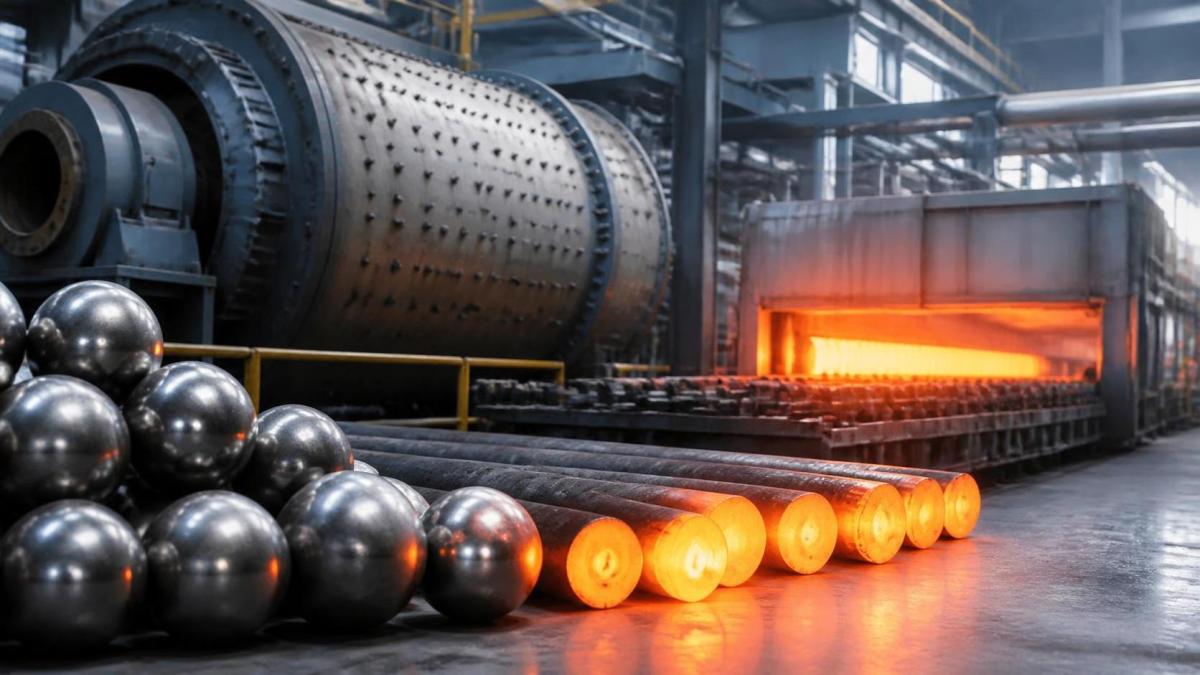
锻造钢球是采矿和加工业务中球磨机用于减小矿石和矿物颗粒的关键研磨介质。
其通过高温锻造和受控热处理制造,具有很强的抗冲击性、高硬度和可靠的耐磨性能。
对于矿山运营商而言,实际问题不仅是这些钢球是什么,还在于它们能否提高处理量、降低介质消耗并稳定磨矿效果。
在严苛的磨矿回路中,正确选择介质会影响能源消耗、维护周期、产品粒度分布以及矿物加工总成本。
锻造磨球如何在球磨机中工作
球磨机通过旋转装有研磨介质和矿浆或干料给料的圆筒筒体来减小物料粒度。
随着磨机旋转,介质被提升后落下或呈瀑落状态冲击矿石颗粒,从而产生冲击、磨蚀和压缩力。
较大的钢球通常可为粗粒给料提供更强的冲击能量,而较小直径的钢球则可形成更多接触点,用于细磨。
磨矿过程是连续的,因此即使反复与矿石、磨机衬板及其他钢球碰撞,介质质量也必须保持稳定。
锻造介质通常用于冲击载荷较高的场合,尤其是在初级磨矿阶段以及处理坚硬、高磨蚀性矿石的磨机中。
其作用是在服役期间高效传递机械能,同时抵抗破损、过度变形和直径快速损失。
当介质磨损不均或过早破裂时,磨机性能可能变得难以预测,操作人员可能需要更频繁地调整装球量。
它们是如何制造的?
生产始于精心挑选的钢棒原料,因为化学成分会直接影响最终硬度、韧性和热处理响应。
钢材被加热至受控锻造温度,然后通过轧制、锤锻或自动化锻造设备成形成球形。
在锻造过程中,内部晶粒组织会变得比许多铸造生产方法更加致密、细化。
这种改良的组织有助于成品钢球承受反复冲击,而不会产生严重内部缺陷或早期开裂。
成形后,钢球需进行热处理,通常包括在严格控制时间和温度条件下进行淬火和回火。
淬火可提高表面硬度,而回火可恢复适当的韧性并降低脆性断裂风险。
可靠的供应商会在发货前检测钢球直径、硬度分布、抗冲击性、金相组织和表面质量。
对于管理长期消耗和性能比较的采矿买家而言,从来料钢材到最终检验的可追溯性尤为重要。
为何锻造对采矿性能至关重要
锻造的主要优势不仅是圆滑的外形,还在于组织致密性、硬度和冲击韧性的结合。
研磨介质每个运行小时必须承受数千次冲击,且通常需加工含有石英、硫化物或硬岩的高磨蚀性矿石。
具备足够硬度的钢球可抵抗磨蚀磨损,有助于其在磨机内更长时间保持有效质量和直径。
然而,仅有硬度并不足够,因为过于脆硬的介质会在高冲击运行条件下开裂或剥落。
冲击韧性可帮助钢球吸收冲击而不发生碎裂,从而支持更安全的磨机运行和更稳定的介质装填。
因此,买家应同时评估硬度和韧性,而非仅基于单一数值作出采购决策。
性能均衡的介质可降低补加频率,并有助于在长期生产周期内维持稳定的磨矿环境。
锻造介质与铸造磨球的比较
锻造钢球和铸造钢球均可用于矿物加工,但其制造工艺不同,因此性能特征也不同。
铸造钢球通过将熔融金属浇注到模具中制成,而锻造钢球则在机械力作用下由加热钢棒成形。
锻造产品通常具有更强的抗冲击性,因为锻造过程可细化晶粒流线,并降低产生重大内部缩孔缺陷的可能性。
铸造介质可适用于特定应用,尤其是在运行条件相对稳定且冲击载荷较低时。
相比之下,锻造产品通常更适用于大型磨机、粗磨、坚硬矿石以及破损会造成显著成本风险的环境。
正确选择取决于给料粒度、矿石磨蚀性、磨机转速、矿浆化学性质、衬板设计和所需最终粒度。
与其将锻造介质视为普遍更优的选择,不如根据实际磨损率、破损记录和回路生产结果进行比较。
常用哪些钢种?
锻造研磨介质可采用多种碳钢和合金钢牌号制造,具体根据矿石硬度和磨机运行条件选择。
常见材料选项包括 B2、B3、B4、B6、B6-1、45#、40Cr、42CrMo、60Mn、65Mn 和 C1090。
高碳钢牌号可提供较高硬度和耐磨性,而锰和铬的添加可改善淬透性和机械性能。
例如,典型化学成分规范可能包括 0.70% 至 0.85% 的碳含量以及 0.70% 至 1.00% 的锰含量。
硅含量可为 0.17% 至 0.37%,而磷和硫通常控制在不超过 0.035%。
部分研磨介质配方还含有约 0.4% 至 0.6% 的铬,以提升耐磨性和热处理性能。
最佳牌号应由运行数据确定,而非仅依据材料名称,因为钢材化学成分必须与供应商的锻造和热处理能力相匹配。
买家应检查哪些规格?
直径是首先需要审查的规格之一,因为介质尺寸决定冲击力、接触面积和其在磨机内的运动方式。
常见直径范围为 20 mm 至 150 mm,包括 Phi20、Phi25、Phi30、Phi40、Phi50 及更大尺寸。
Phi80、Phi100、Phi120、Phi130、Phi140 和 Phi150 等中大型钢球通常用于粗磨或初级磨矿。
当需要更细的粒度减小效果时,较小介质可能更为适合,前提是磨机具有足够能量以实现有效的瀑落运动。
直径公差十分重要,因为较大偏差会影响装球分布、物料流动和磨矿行为的可预测性。
正 2 mm、负 1 mm 的公差是工业研磨钢球尺寸控制目标的一个示例。
在严苛磨损条件下,通常规定表面硬度高于 60 HRC,但买家还应要求钢球截面硬度保持一致。
至少 12 焦耳的冲击韧性也是一项有用指标,尤其是在大直径钢球在 SAG 磨机和球磨机内承受严重落下冲击的场合。
如何选择合适的钢球尺寸和牌号
选择应从矿石开始,而不是从产品目录开始,因为矿物硬度、给料粒度和磨蚀性决定了研磨介质承受的应力。
粗粒给料通常需要更大直径的钢球,以产生足够冲击能量,并在早期磨矿阶段高效破碎大颗粒。
细磨通常受益于较小介质,因为其可提供更多磨矿接触点,并提高粒度减小效率。
磨机直径、转速、钢球填充率、矿浆密度和衬板轮廓也会影响最有效的介质尺寸分布。
许多作业采用混合装球而非单一直径,使大钢球破碎粗物料,同时小钢球辅助后续磨矿。
钢种应根据具体回路中磨蚀磨损与冲击载荷之间的平衡进行选择。
对于坚硬且高磨蚀性的矿石,高耐磨性至关重要;而高冲击应用还需要可靠的韧性,以尽量减少破损。
具备技术支持能力的供应商可协助评估磨机数据并推荐试用条件,而不是依赖笼统假设。
锻造磨球应用于哪些领域?
采矿业是其主要应用领域,包括铜、金、铁矿石、铅锌、钼等矿物开采业务。
黄金开采作业通常需要稳定的磨矿性能,因为下游回收会受到矿物解离以及浮选或浸出条件的影响。
这些钢球还用于水泥和建筑材料生产,在这些领域,熟料及其他坚硬给料材料需要受控粒度减小。
电厂煤粉研磨也是另一项应用,尤其是在磨机必须提供稳定煤粉质量以实现高效燃烧的场合。
化学工程过程可将研磨介质用于矿物粉末、颜料、原材料及其他需要机械研磨的工业材料。
机械和材料加工企业也可能在重载磨矿设备中使用锻造钢球,因为此类设备对可靠耐磨性能要求较高。
如何评估供应商质量和总成本
每吨采购价格很重要,但在比较研磨介质供应商时,不应将其作为唯一衡量标准。
如果钢球磨损过快、在冲击下破裂,或生产期间需要频繁补充,即使其价格较低,也可能造成更高的运营成本。
有用的性能指标包括每吨矿石的介质消耗量、破损率、磨机处理量、功率消耗和最终产品粒度分布。
买家应要求每个生产批次提供材料证书、热处理记录、硬度测试程序和检验报告。
ISO9001、ISO14001、ISO45001 等质量体系以及独立 SGS 检测,可为制造和验证实践提供更多信心。
工厂能力也很重要,因为自动化生产线可提高大批量订单的一致性,并减少不同生产批次之间的差异。
对于国际买家而言,运输可靠性、包装质量、港口通达性和技术沟通会显著影响采购连续性。
山东金驰新材料科技有限公司将研磨介质生产与采矿技术服务相结合,支持产品选型、定制制造和售后评估。
其锻造钢球提供多种牌号和直径,可用于采矿、水泥、电力、化工和机械领域。
试订单前应询问哪些问题?
实际试订单应在开始交付前明确矿石类型、磨机型号、运行条件、当前介质消耗量和性能目标。
应询问供应商能否根据给料粒度、目标磨矿粒度、磨机容积和现有衬板配置推荐尺寸配比。
要求清晰说明拟用钢种、化学成分范围、表面硬度、冲击韧性目标和直径公差。
同样重要的是确认在评估期间如何测量钢球破损、剥落、磨损损失和保留直径。
试验应运行足够长的时间以产生有意义的数据,因为短期观察可能会受库存变化或暂时性矿石变化的影响而失真。
与仅比较交付吨位或名义单价相比,根据处理吨数比较介质消耗量更具参考价值。
最终决策应同时考虑生产效益和供应可靠性,尤其是对于连续运行且对库存中断容忍度有限的矿山。
结论
锻造钢质研磨介质是对强抗冲击性、稳定硬度和可靠耐磨寿命有要求的磨机的高性能选择。
其价值源于锻造组织和受控热处理,这些因素有助于在严苛运行条件下平衡耐磨性与韧性。
对于矿业公司而言,最佳选择应从矿石特性和磨机条件入手,然后利用试验数据验证介质消耗和磨矿性能。
通过综合评估牌号、直径、硬度、韧性、质量控制和供应商支持,买家可作出更明智且更具经济效益的介质决策。
获取实时报价
感兴趣? 请留下您的联系方式.