
新闻
为高处理量矿山磨矿回路选择热轧钢球
高处理量磨矿回路会使磨矿介质承受反复的高能冲击、磨蚀性矿浆、不断变化的矿石可磨性以及较长的停留时间。因此,选择矿用热轧钢球应从磨机工况入手,而不能仅看硬度值。适用于细磨阶段的钢球,在大直径半自磨机或球磨机中可能会过早破碎;而硬度极高的钢球,如果其韧性不足以适应冲击环境,也可能带来较低的使用价值。
实际目标是形成稳定的磨矿球荷:钢球应保持有效直径,抵抗剥落和破碎,并在补加周期之间维持可预测的磨损曲线。当这些条件得到控制时,磨机功率可更稳定地转化为矿石破碎能量,分级更易于稳定,因磨矿介质导致的意外停机也更不易发生。
使球径与破碎工况相匹配
钢球直径决定了冲击能量与磨矿接触面积之间的平衡。较大的钢球具有更高的冲击能量,通常适用于给料中含有粗大、坚硬颗粒的工况。较小的钢球可形成更多接触点,更适合较细的给料以及粒度减小的后续阶段。仅因回路处理能力高而选择可获得的最大直径,可能导致细磨所需的有效接触点不足。
尺寸选择应基于实际磨机给料粒度分布、目标磨矿粒度、磨机直径、衬板型面、球荷水平及转速条件。处理新鲜岩石与较软矿石的可变混合料的回路,可能需要受控的球径配比,而非单一公称球径。粗粒级钢球提供冲击破碎;中等和较小尺寸的钢球填充空隙并维持磨蚀磨矿作用。
一个有用的运行警示信号是:球荷看似充足,但磨机排料中的粗粒级比例却在上升。这可能是由于大尺寸介质不足,也可能表明过度磨损已使球荷向过小钢球偏移。这是两种不同的问题。仅补加大球可能会暂时恢复冲击作用,但会增加空隙空间;而调整补加配比则可解决正在形成的粒度分布问题。
硬度必须结合韧性和组织进行评估
表面硬度之所以重要,是因为它影响耐磨性,但并不能描述钢球的全部性能。矿用钢球承受的载荷由外向内传递。反复冲击可能在表面下引发裂纹,尤其是当坚硬的外层与不够适宜的内部组织相结合时。仅规定表面硬度目标的技术规范,忽略了一种主要失效机制。
对于高冲击工况,应评估热处理工艺路线以及从表面到芯部硬度的一致性。目标并不是每个位置的硬度完全相同,而是形成一种受控的硬度梯度,既能抗磨损,又不会产生脆性状态。材料化学成分、加热均匀性、淬火控制和回火都会影响这一平衡。碳含量和合金元素含量影响淬透性,而过度偏析或工艺波动可能导致不同生产批次之间表现不同。
例如,当回路需要兼顾耐磨性和冲击强度时,可考虑采用B2或B3级钢球,但等级名称本身并不能保证性能。相关问题在于,所供应的直径、热处理和经验证的机械性能是否适合实际冲击强度。对于包含20 mm至150 mm直径范围的产品系列,不应假设30 mm钢球的热处理响应可代表125 mm钢球。
区分磨蚀磨损与破碎问题
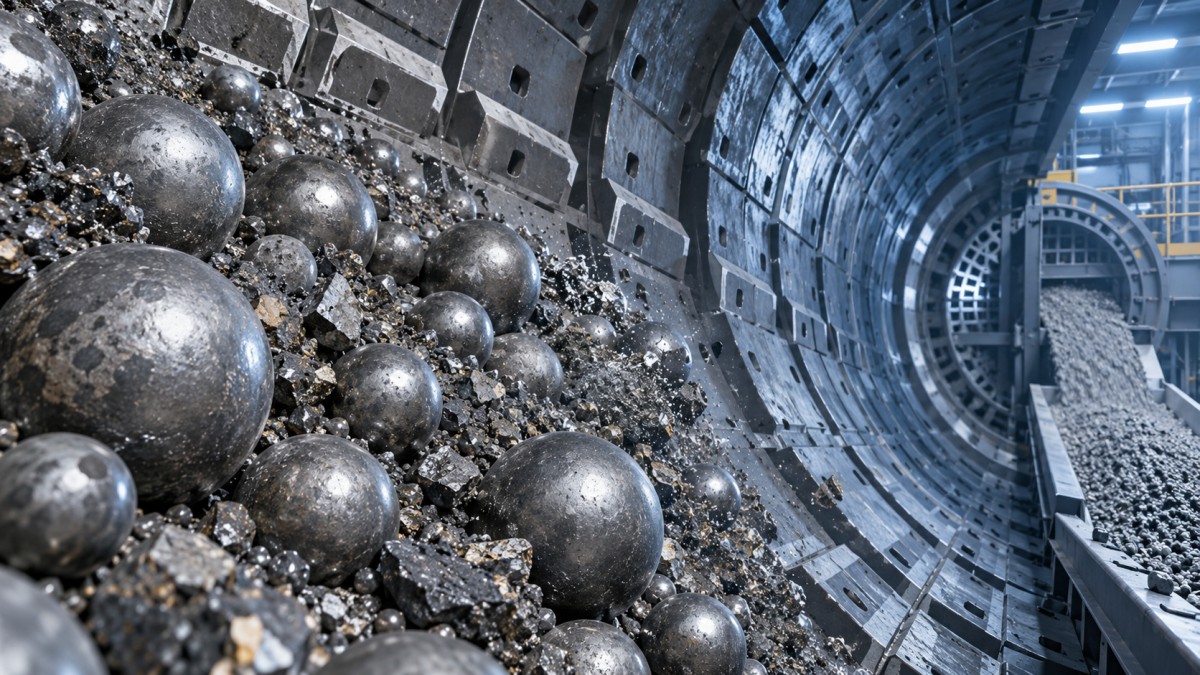
磨矿介质消耗通常被视为一个单一数值,但其物理原因比合计数值更重要。直径均匀减小且表面光滑圆润,表明是磨蚀磨损。表面崩缺、剥壳、片状剥落或破碎碎片,则表明存在涉及冲击、疲劳或冶金不一致性的不同状况。将两种结果都视为正常磨损,可能会掩盖问题,直至磨机球荷变得不稳定。
- 均匀磨损通过直径损失以及钢球在球荷粒度分布中流转的速率进行评估。其受矿石磨蚀性、矿浆化学性质、磨矿强度和钢球硬度的显著影响。
- 剥落通常表现为脱落的表层。应检查冲击条件、内部质量、热处理,以及磨机是否采用了不适宜的球径配比运行。
- 破碎需要立即分离并检查。破碎钢球可能损坏衬板、干扰排料系统,并扭曲磨矿介质消耗记录。应保留具有代表性的碎片用于断口检查,而不要将其与废旧磨损钢球一同丢弃。
在将所有损坏归因于磨矿介质之前,必须考虑磨机运行条件。较低的球荷水平、改变的衬板几何形状、给料波动、杂铁或大球比例过高,均可能加剧冲击载荷。相反,磨蚀突然加剧可能是由于矿石配比变化,或旋流器性能改变导致较粗物料返回磨机。
制定可验证的验收标准
采购说明应将材料要求与预期工况联系起来。对于高处理量回路,仅规定公称合金等级和球径通常不够。应要求明确的尺寸公差、抽样依据、可追溯的生产批次以及与订单相适应的试验依据。硬度读数应标明测试位置和方法。在冲击性能重要的情况下,应确认所述试验条件和单位,而不是比较来自无关试验方法的数值。
对于某些锻造磨矿介质,技术数据可能标明表面硬度高于60 HRC,冲击韧性不低于12 J/cm2。这些数值只有与规定的材料、球径、抽样方法和热处理状态相关联时才有意义。小样品的测试结果不能自动证明一批货物中每种直径钢球的性能。
还应明确外观验收标准。可拒收的情况包括较深的折叠、明显的裂缝、压溃损伤、可见裂纹、严重失圆,或不同尺寸和等级混杂造成的污染。表面氧化皮本身不一定是性能不佳的证据,但不应妨碍对缺陷进行检查。批次标识必须在包装、交付和加球过程中保持可见,以便后续磨机观察结果能够关联至正确批次。
采用能够保持有效对比的试验方法
当试验能够隔离磨矿介质这一变量时,试验才有价值。在矿石变化、衬板更换或处理量提升期间加入新型钢球,会产生难以解释的结果。应在有记录的运行周期内,使用现有磨矿介质建立基准,然后以已知的补加质量和球径配比引入试验材料。在条件允许时,跟踪磨机给料量、给料和产品粒度、功率消耗、循环负荷、球荷补加量和介质回收情况。
不要仅通过观察排料中的少数钢球就评价试验结果。单个磨损或损坏的钢球可能在磨机内经历了异常路径。应按粒度级别检查具有代表性的样品,并将其分布与计划加球模式进行比较。最有价值的结果是证明:在可比的矿石和运行条件下,磨矿介质保持预期状态,同时回路性能保持稳定。
当回路除热轧钢球外还需要锻造替代产品时,可在相同的受控加球和抽样方法下评估锻造钢球。比较应聚焦于特定磨机中的磨损曲线、破碎行为和球荷演变,而不应将成形方法视为性能的普遍指标。
围绕批次控制规划交付和加球
磨矿介质在进入磨机前可能失去可追溯性。包装应保护钢球免受批次混杂、湿气积聚和不受控搬运损伤。收货时,在物料转入散装储存之前,应核对直径等级、数量、批次标识和包装状况。如果使用多种等级或尺寸,应采用分隔储存区和清晰的加球记录,以防止意外替代。
加球纪律会影响所选磨矿介质所能获得的价值。不规律的补加会导致球荷发生偏移,尤其是在处理量高且日消耗量大的回路中。受控的补加计划应反映实测消耗量和预期粒度分布。只有在性能明显恶化时才补加,通常意味着磨机在该周期的一部分时间内已处于非最佳球荷状态运行。
最可靠的选择决策应将冶金适用性与实际回路的证据相结合。球径、硬度梯度、韧性、制造一致性和加球方式作为一个系统共同发挥作用。技术上合理的磨矿介质规范为回路提供稳定的起点;常规抽样和运行记录则决定该规范是否持续适合矿石和磨机条件。
获取实时报价
感兴趣? 请留下您的联系方式.