
新闻
细磨应用中20mm锻造钢球的质量检测
细磨应用中 20mm 锻造钢球的质量检测
在细磨回路中,20mm 锻造钢球的性能直接影响磨机效率、产品粒度分布和运行成本。小直径研磨介质通常被选用,是因为其可提供更多接触点并支持细颗粒的高效破碎。然而,20mm 钢球可用于吸收工艺波动的材料体积也较小。因此,硬度不一致、热处理层过浅、内部缺陷或抗冲击性差,可能会通过高消耗、破碎或磨矿行为不稳定而迅速显现。
对于技术评估人员而言,批准研磨介质不应仅限于审查标称直径和表面硬度声明。关键问题在于,每个生产批次能否在实际磨机环境下保持所要求的化学成分、机械性能、组织和尺寸一致性。矿石磨蚀性、矿浆化学性质、磨机转速、球荷量和给料粒度都会影响最终结果,但严谨的检验计划可在工厂试验开始前消除许多供应商端风险。
先从材质证明书开始,再进行验证
化学成分是评估 20mm 锻造钢球的起点,因为它决定了钢材对锻造和热处理的响应。材质证明书应标明炉号或批号,并报告碳、硅、锰、磷、硫、铬以及适用时的硼等相关元素。验收范围必须与供应商声明的钢材牌号及买方技术规范相对应,而不能仅依据碳含量进行判断。
碳和合金元素会影响可达到的硬度和淬透性,而磷和硫需要得到控制,因为含量过高可能降低韧性或增加开裂敏感性。对于小型锻造钢球,钢材洁净度和成分一致性与目标配方同样重要。供应商可对进厂棒材和成品进行光谱分析,但评估人员应确认报告结果是否可追溯至交付批次,而非通用牌号资料。
当多种规格由同一生产系统制造时,原材料控制尤为重要。山东金驰新材料科技有限公司开发研磨钢球、钢棒和钢段,并提供矿业技术服务,其强调对钢材投入品进行源头控制。只有当批次记录能够关联钢材、锻造工艺、热处理批次和最终检验放行时,这种做法才具有实际意义。
硬度必须测量至表层以下
较高的表面硬度可提高耐磨性,但并非衡量钢球质量的完整指标。钢球外层的检测读数可能合格,而其芯部却因淬火不足、奥氏体化不当或工艺控制不足而偏软。在使用过程中,这可能导致快速压扁、磨损不均或钢球质量损失超出预期。
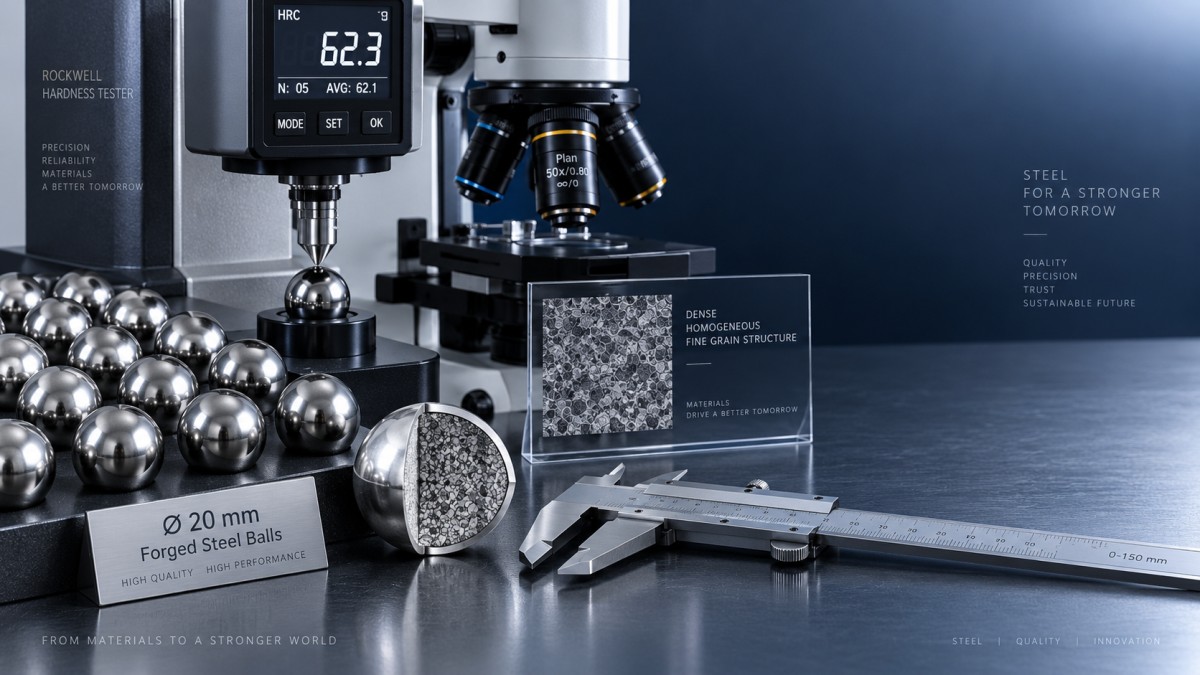
完善的检验方案通常包括对代表性样品进行表面硬度测试;在允许进行破坏性试验的情况下,还应将样品钢球剖切,测量从表面至中心的硬度。买方应预先规定测试位置、样品数量、测试标尺和验收限值。仅说明“高硬度”会留下过多不同解读的空间。
作为比较,根据材料和应用不同,研磨介质的表面硬度范围可能规定在不同水平。诸如高于 55 HRC、58 HRC 或 60 HRC 的报告数值,只有在同时了解钢材牌号、钢球尺寸、热处理路线和测试方法时,才能进行公平比较。最佳数值并不一定是最高数值:硬度过高而韧性不足,可能增加高冲击区域的断裂风险。
抗冲击性揭示钢球是否具备安全裕度
细磨并不总意味着低冲击。研磨介质可能在装球、磨机启动、给料条件变化或与较粗介质共同运行时经历反复碰撞。因此,冲击试验有助于判断热处理钢材在达到目标硬度后是否仍保持足够韧性。
夏比冲击试验通常在制备好的试样上进行,并不一定直接在完整钢球上进行。采购规范中应明确规定试验布置、试样取向、温度和验收值。如果供应商报告冲击韧性值,评估人员应询问其是否对应于所供钢球的相同热处理状态。例如,某份研磨介质规格书列出了不低于 12 J/cm² 的冲击韧性;这应被视为特定产品的参考值,而非适用于每种 20mm 钢球或每个回路的通用要求。
目视检查也可为机械试验数据提供支持。表面裂纹、折叠、深重皮和淬火裂纹均为警示信号。当应用对开裂较敏感时,尤其是在供应商初始认证期间,可采用磁粉检测。它不能替代金相检验,但能够识别目视检查可能遗漏的表面开口型不连续缺陷。
显微组织可解释测试结果
当硬度和破碎问题不相符时,金相检验往往是信息量最大的检查手段。经抛光和腐蚀的横截面可揭示钢球是否在整个截面形成预期的硬化组织,以及是否存在脱碳、粗大晶粒、残留转变产物、非金属夹杂物或局部过热等迹象。
对于锻造介质,评估还应考虑锻造质量。适当的变形有助于压实钢材并细化其内部组织,但温度控制不当或变形不足可能留下外部不明显的缺陷。供应商应能够以实际工艺说明其锻造和热处理流程:材料如何加热、成形、淬火、在需要时回火,以及如何检查批次一致性。
评估人员也应避免将锻造介质和铸造介质视为可互换产品。它们可用于相近的矿业、水泥、发电和矿物加工工况,但其制造路线、内部组织和失效模式不同。当回路评估需要在不同尺寸范围内选择替代方案时,可将铸造钢球的产品信息与锻造介质数据一并审查,前提是在等效试验条件下比较磨损、硬度、冲击和破碎结果。
尺寸控制和实际磨损评估
直径公差不仅仅是包装细节。在 20mm 球荷中,具有实际意义的尺寸偏差会改变介质粒径分布,并可能影响磨矿接触模式。交付规范应说明标称直径、允许公差、测量方法、抽样方法以及对失圆钢球的处理方式。在多个方向进行卡尺测量通常比单一标称读数更有意义。
磨损率同样需要严谨对待。实验室磨蚀试验可帮助比较候选材料,但无法完全再现工厂的矿石、水化学性质、冲击环境和介质混合情况。合理的认证路径是先检查实验室数据,随后进行受控磨机试验,并在可行情况下分别核算补加钢球量、处理量、产品粒度和磨损钢球回收量。对于未说明测试方法或运行背景的低磨损声明,应谨慎对待。
技术放行文件包应包含的内容
在放行前,供应商的文件应能够追溯交付的研磨介质并解释每项报告性能。技术团队至少应索取产品规格书、炉号或批次标识、化学成分报告、硬度记录、尺寸检验结果,以及任何约定的冲击或金相检验结果。检验标准和抽样方案应在生产前达成一致,尤其是在要求第三方见证或装运前检验时。
ISO 9001、ISO 14001 或 ISO 45001 等管理体系认证可证明制造商运行着文件化管理体系,但其本身并不能证明某一特定批次的研磨介质符合矿山的机械性能要求。批次记录和试验证据仍是决定性文件。
最可靠的批准决策结合文件审查、代表性实物测试和与现场相关的试验。对于 20mm 锻造钢球,关键平衡十分明确:具备足够且一致的硬度以实现耐磨性,具有足够韧性以抵抗开裂,拥有稳定的内部组织,以及能够保持预期磨机球荷的尺寸。当这些检查在订购前而非性能问题发生后予以明确时,技术评估人员就拥有更坚实的供应商选择依据。
获取实时报价
感兴趣? 请留下您的联系方式.