
如何选择锻造钢球
当磨矿回路开始出现介质消耗量高于预期、产品粒度不稳定或钢球频繁破碎时,原因并不总是磨机本身。锻造钢球可能与矿石特性、磨机直径、运行转速、矿浆条件或目标磨矿粒度不匹配。仅按每吨价格进行选择,可能导致每处理一吨矿石的成本更高。
实用的选择原则很简单:应根据实际磨矿工况,使球径、合金牌号、硬度分布、冲击韧性和质量一致性相匹配来选择锻造钢球。大块硬矿石所需的介质配比不同于细磨、 水泥粉磨或煤磨。合适的钢球应在磨损过程中保持硬度,同时能够抵抗反复冲击下的开裂。
从磨矿阶段入手,而不是从钢球报价入手
第一个问题是介质将在哪个环节使用。一次球磨机接收较粗的给料,并承受更强的冲击。其磨矿介质通常需要较大的直径和较高的抗破碎能力。二次磨机通常处理已经经过破碎的物料,因此目标转向形成更多接触点并维持高效的磨矿表面。再磨工况可能需要较小的钢球,以提高细颗粒破碎效果,而非单纯增加冲击能量。
当工厂内每台磨机都采用同一种标准球径时,问题往往就会出现。在粗磨回路中,尺寸过小的钢球可能无法有效破碎坚硬矿石颗粒。磨机可能仍在持续运行,但处理量会下降,循环负荷可能上升。相反,在细磨工况中使用过大的钢球,会减少磨矿接触点数量,并使产品中残留过多粗颗粒。
在提出锻造钢球规格要求之前,应收集直接影响介质选择的运行信息:
- 磨机类型、直径、长度和有效磨矿容积
- 给料粒度分布和最大给料颗粒尺寸
- 矿石硬度、磨蚀性和破碎特性
- 目标产品粒度和分级性能
- 磨机转速、介质填充率和矿浆密度
- 主要问题是处理量低、磨损高、钢球破碎还是细度不佳
这些信息比笼统要求“高硬度钢球”更有价值。高硬度固然重要,但并不能解决所有磨矿问题。硬度极高但韧性不足的钢球,可能在高冲击环境中开裂或剥落。韧性更高、合金含量较低的钢球可能能够承受冲击,但在磨蚀性矿石中磨损过快。选择时需要在这些失效模式之间取得平衡。
根据破碎能量选择球径范围
球径直接影响装载介质内部的冲击力和接触点数量。较大的钢球具有更高的动能,通常适用于粗粒给料、坚硬矿物颗粒和磨矿初始阶段。较小的钢球可提供更多独立磨矿点,通常用于物料已经被破碎并要求获得更细产品的工况。
一种实用方法是不要假定单一球径在整个磨机内都最理想。受控的粒径分布有助于在介质磨损过程中保持磨矿性能。新加入的大钢球可提供冲击能量,中等和较小尺寸的钢球则填充其间空隙,改善磨蚀和研磨作用。合理的粒径分布取决于磨机的给料和排料条件,而不仅仅是标称磨机产能。
球径公差也值得关注。较大的尺寸差异会改变预期的钢球装载级配,使介质补加更难预测。对于标准热轧钢球尺寸,公差通常会随直径增大而增加。这属于正常情况,但供货范围应在采购前明确,尤其是在磨机采用严格控制最大球径介质方案时。
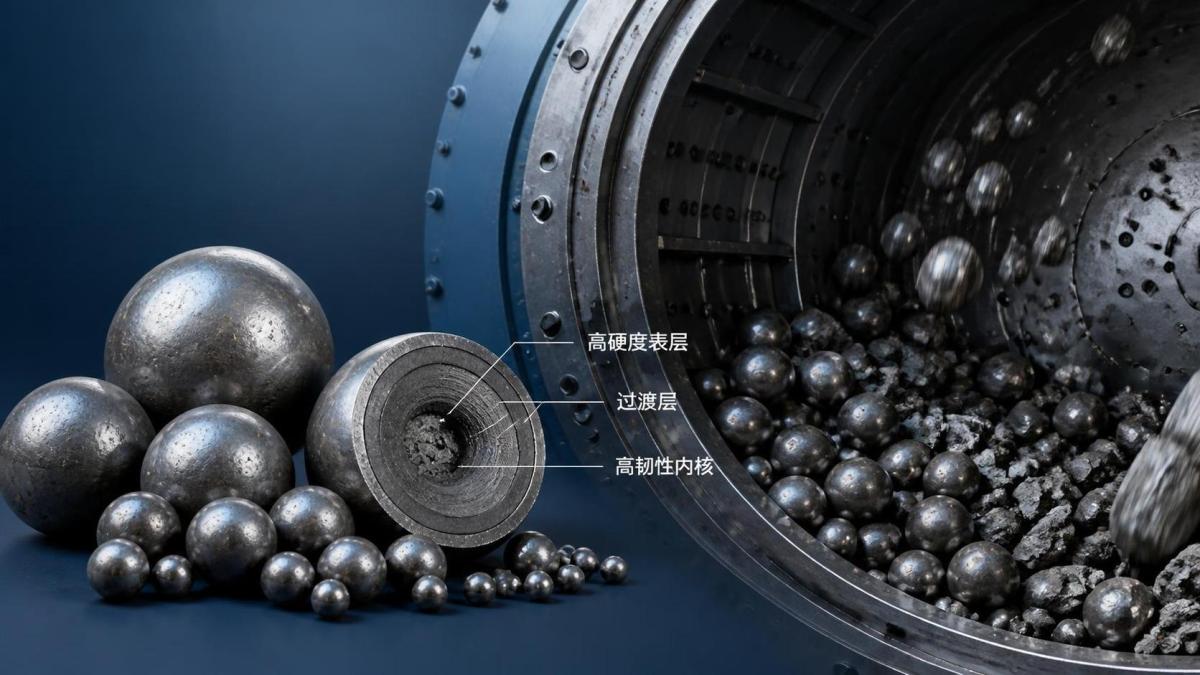
不要只看表面硬度
表面硬度是采购方最先比较的指标之一,因为它与耐磨性相关。然而,单独的硬度数值并不能说明钢球在其有效工作截面内是否具有稳定的组织。磨矿钢球会承受反复冲击、压缩、滑动磨损以及腐蚀性矿浆的作用。有用的问题不仅是“表面有多硬?”,还包括“钢球在磨损过程中能否保持合适的硬度分布?”
对于20 mm至100 mm的常见热轧钢球尺寸,可规定表面硬度高于60 HRC。较大尺寸钢球的标称最低表面硬度可能较低,例如110 mm和120 mm钢球可要求高于58 HRC,130 mm至150 mm钢球可要求高于55 HRC。这种差异反映了在较大截面内实现均匀淬硬的难度。不能自动将其视为性能较差,而应结合实际冲击工况和预期磨损模式进行评估。
如果钢球在硬质外层下方变得异常软,在初始表层磨去后可能迅速磨损。另一方面,组织非常硬但脆的钢球可能产生破碎碎片。介质碎裂会降低有效磨矿作用,增加装载量控制难度,并可能造成筛分或下游分离问题。
韧性说明什么
冲击韧性表明钢球在不发生突然断裂的情况下吸收反复载荷的能力。在处理大块硬质给料的磨机中,这一性能尤为重要。规定冲击韧性至少为12 J/cm²是一个有用的基础指标,但采购方还应了解制造商如何控制原材料选择、轧制条件、淬火、回火和最终检验。
应对钢球破碎进行调查,而不是将其视为常规介质损耗。当钢球出现开裂、劈裂或异常剥落时,应同时审查多种可能原因:合金牌号不适合、热处理不足、球径过大、给料过大、磨机运行条件变化,或有外来金属物进入磨机。若未查明失效机制就以更高硬度牌号替换破碎钢球,可能会重复出现同样的问题。
使合金成分与运行环境相匹配
锻造和热轧磨矿钢球采用不同碳、铬、锰、硅及其他元素含量范围的碳钢和合金钢牌号制造。这些元素影响淬透性、耐磨性、韧性和热处理响应。不应将它们作为孤立数值进行比较;最终性能取决于完整的钢种牌号和制造工艺。
碳有助于提高热处理后的硬度,而铬通常可改善淬透性和耐磨性。锰有助于提高强度和淬透性,硅则根据牌号在规定范围内使用。B2、B2-1、高碳B2、B3、B4、B6、B6-1、40Cr、42CrMo、65Mn、60Mn和50Mn等牌号并非可以互换的名称。它们的适用性会随着球径、矿石特性和磨机条件而变化。
例如,在需要更强耐磨性和淬透性的情况下,可考虑含铬牌号。在适宜条件下,当韧性和经济性较重要时,可评估锰钢牌号。高碳牌号能够提供较高的硬度潜力,但必须控制处理工艺,以避免钢球变得过于脆硬。因此,采购规格应规定牌号或可接受的牌号范围、所需硬度、韧性要求、直径公差和检验要求,而不应只注明“锻造钢球”。
检查生产工艺路线和检验证据
可靠的钢球始于合适的钢材,但原材料质量本身并不能保证磨矿介质可靠。在热轧或锻造过程中,钢球必须稳定成形,然后通过热处理形成预期的机械性能。控制不良可能导致硬度不均、内部缺陷、表面裂纹或批次之间差异过大。
应询问供应商如何从进厂钢材到成品放行全过程进行控制。值得了解的内容包括原材料可追溯性、化学成分验证、尺寸检验、硬度测试、冲击测试以及表面缺陷目视检查。对于较大尺寸钢球,还应了解供应商如何验证硬度分布以及如何控制淬火条件。
质量文件应支持交付,但应结合实际情况解读。材料成分记录可确认钢材化学成分;但它并不能独立证明每个钢球在磨机中的性能都符合要求。硬度报告很有价值,但不能替代尺寸检查或破碎监测。最佳采购做法是将进货检验与磨矿回路的运行反馈结合起来。
在评估可选方案时,热轧钢球可规定为Φ20 mm至Φ150 mm的直径范围,牌号包括B2、B3、40Cr、42CrMo、65Mn、60Mn及相关成分。具体选择仍应以磨机工况为依据,而不是仅因某牌号常用于其他作业就加以选择。
按有效磨矿工作量比较成本,而非交付价格
在计入介质消耗、计划外补加或磨机性能下降之前,较低的采购价格可能看起来很有吸引力。更相关的比较是磨损率、破碎率、磨矿效率以及管理介质装载所需人工的综合运行影响。即使不计算完整成本模型,采购方也可以通过按磨机跟踪介质补加量,并将其与矿石类型、处理量、功率消耗和产品粒度关联起来,做出更好的决策。
当矿石条件变化时,不要只根据短期交货期间的数据比较两家供应商。公平的评估需要可比的运行条件。应记录补加的钢球粒径配比、处理吨位、给料特性以及任何重大工艺调整的原因。如果某一批钢球用于较软矿石,另一批用于较硬矿石,仅凭消耗数据可能得出误导性结论。
区分正常磨损和异常损失同样重要。钢球直径均匀减小通常属于预期情况。出现大块碎屑、开裂的半球、某些尺寸异常快速消失,或因钢球碎裂而产生过多细小碎片,都表明存在应调查的问题。只有在钢球同时保持满足目标产品粒度所需磨矿作用时,较低磨损率才有价值。
工况不确定时采用受控试验
某些应用可根据现有磨机信息有把握地进行匹配,而其他应用则需要分阶段试验。当选厂更换矿源、增大给料尺寸、改造回路或发生原因不明的介质破碎时,这一点尤其有用。试验应有明确目的:比较合金牌号、调整最大球径、改变粒径分布,或测试是否需要韧性更高的介质。
试验范围应足够集中,以便解释结果。同时改变钢球牌号、球径、磨机转速、分级设定和矿浆密度,会使结果难以理解。应从与观察到的问题最密切相关的条件开始,然后在具有代表性的运行周期内观察介质状态和磨矿性能。
试验结束后,在可行情况下检查回收的钢球。观察其圆度保持情况、表面开裂、剥皮、变形和破碎块占比。将这些观察结果与磨机产量和介质补加记录进行比较。这种方法可将锻造钢球选择从目录式决策转变为受控运行决策。
经常影响最终选择的问题
是否应始终选择硬度最高的钢球?
不应如此。更高硬度可以提高耐磨性,但钢球还需要具备适合其冲击环境的足够韧性。在粗粒给料或高冲击条件增加开裂风险的情况下,硬度最高的方案可能并不适合。
每个磨矿阶段都可以使用同一种球径吗?
从运行角度可以使用,但这很少是最高效的方法。粗磨和细磨产生不同的破碎需求。合理管理的粒径分布通常能更好地控制冲击能量和接触面积。
钢球发生破碎时应检查什么?
应检查钢球牌号和热处理一致性,然后审查给料尺寸、磨机运行条件、钢球装载量和可能存在的杂铁。断裂形态有助于区分是介质脆性问题,还是运行条件施加了异常冲击。
化学成分是否足以批准一家供应商?
不够。化学成分很重要,但还应结合硬度、韧性、直径公差、表面状况、批次可追溯性和过程控制进行考虑。最终选择还应根据实际磨矿工况进行验证。
获取实时报价
感兴趣? 请留下您的联系方式.