
新闻
热轧钢球:了解其抗冲击性能背后的工艺
热轧钢球的抗冲击性能来自变形、化学成分和热处理之间的受控平衡。研磨球必须能够承受与矿石、衬板及其他钢球的反复撞击而不开裂,同时保持坚硬的工作表面,避免磨损过快。仅有高硬度并不足够:过脆的钢球可能会在冲击下断裂或剥落,而韧性很高但较软的钢球则可能迅速损失直径并降低研磨效率。
在最终热处理阶段开始前,热轧有助于实现这种平衡。钢棒坯被加热至塑性温度范围,并通过经过特殊设计的轧制孔型。当坯料向前移动时,孔型逐步形成球形轮廓,将钢球从钢棒上分离,并改善其表面。该变形过程快速且连续,这使热轧钢球区别于通过较慢锻造工艺成形或直接在模具中浇铸成形的钢球。
为何轧制会影响抗反复冲击性能
钢材经过热加工后,原始铸态组织会发生改变。轧制会破碎部分粗大的铸态晶粒组织,并使夹杂物沿变形方向延伸或重新分布。在适当的温度控制和压下量条件下,再结晶会形成更细小、更均匀的晶粒组织。细晶粒通常可提高钢材吸收冲击能量的能力,因为裂纹萌生和扩展会遇到更多晶界。
这并不意味着每一颗轧制钢球都会自动具有更优异的韧性。结果取决于变形是否在合适的温度窗口内进行。若钢材轧制温度过低,可能产生过大的轧制力、表面撕裂或内应力。若温度过高且保持时间过长,晶粒长大则可能削弱变形带来的益处。钢球芯部的温度同样重要,尤其对于较大直径的钢球,因为表面的冷却速度远快于中心。
热轧钢球还受益于在压缩力作用下形成的致密形状。在高冲击研磨工况中,内部孔洞、与缩孔相关的不连续缺陷及薄弱区域,比轻微的表面外观痕迹更值得关注。成形过程中的压缩可闭合原材料中的某些不连续缺陷,但无法可靠地修复严重的原材料缺陷。钢材洁净度、偏析控制和优质钢棒坯仍是性能基础的一部分。
从钢棒到研磨球的工艺流程
常规工艺始于合金钢棒材的选择以及切断或送料准备。碳和合金元素含量经过选择,以满足所需的淬透性、耐磨性和芯部韧性。高碳钢种在淬火后可形成硬质马氏体表层,而锰、铬及其他合金元素则影响淬透性和相变行为。磷和硫需要严格控制,因为含量过高会降低韧性或形成易于开裂的薄弱路径。
钢棒在进入轧机前需均匀再加热。加热不均是一个隐蔽的波动来源:温度较低的部位会抗拒变形,而过热部位则可能产生过多氧化皮或粗大晶粒。随后,轧制孔型通过连续道次对加热后的钢棒进行成形。正确对中非常重要,因为偏心钢球可能出现不规则分模线、直径不均或局部变形,从而改变其与磨机装料的接触方式。
轧制和分离后,钢球经过受控冷却,或直接进入热处理流程。冷却过程中的相变决定了硬质外层与较韧内部之间的最终关系。对于高冲击工况,通常期望获得耐磨的硬质表面,并由能够吸收冲击而非突然断裂的芯部提供支撑。
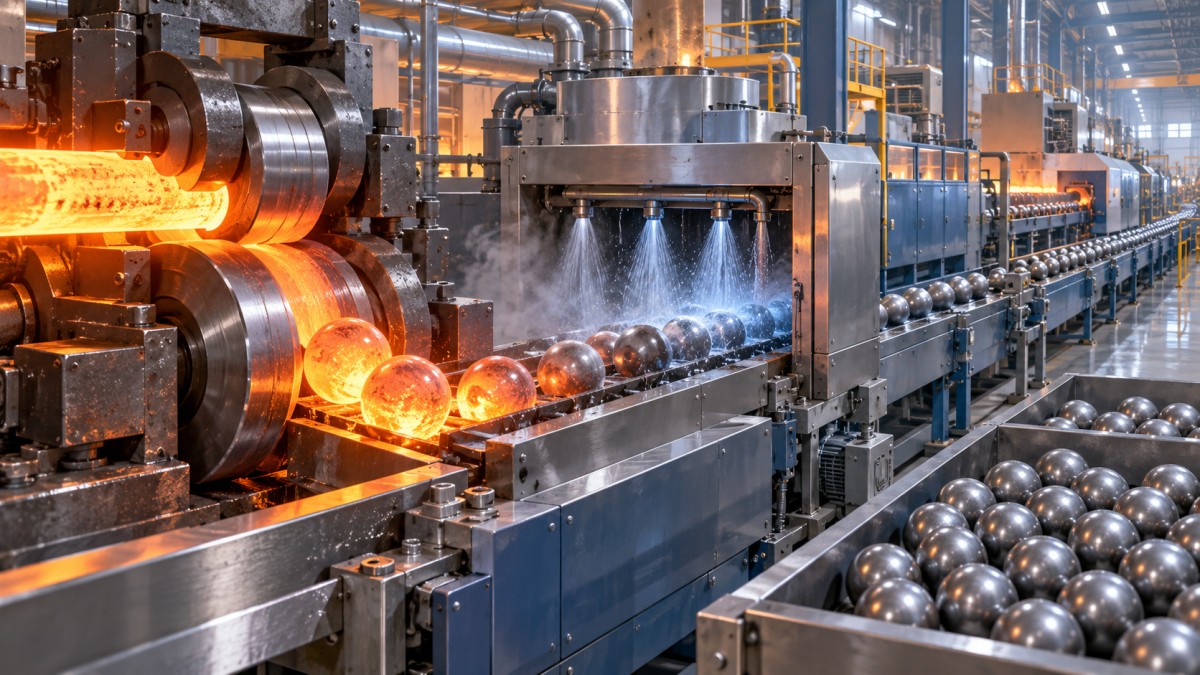
热处理完成力学性能平衡
轧制形成钢球形状并改善组织均匀性,但热处理决定了大部分最终硬度和冲击性能。在典型工艺中,钢球经过奥氏体化、淬火和回火。奥氏体化使足够的碳和合金元素溶入钢基体,从而实现硬化。随后,若针对所选钢种和钢球尺寸的冷却速度足够快,淬火会在近表层形成硬化转变组织。
淬火必须与直径相匹配。20 mm钢球的截面冷却速度远快于120 mm或150 mm钢球。若不经调整而采用相同的冷却工艺,可能产生不同的芯部组织。较小的钢球可能获得较深的硬化层,而较大的钢球可能保留较软的中心。较软的芯部并不一定是缺陷;它有助于提供抗冲击韧性。问题出现在硬度梯度不可控、表面脆化,或芯部强度不足以支撑硬化外壳时。
回火可释放淬火应力并调节最终显微组织。跳过或控制不足的该阶段,可能导致钢球具有较高表面硬度却难以承受反复冲击。另一方面,过度回火会降低耐磨性。所需的平衡会随磨机工况而变化:粗粒给料、较高落差、硬矿石和较低的矿浆缓冲作用,相比装料密集磨机中的细磨再研,对冲击性能提出更严苛的要求。
硬度数值需要结合具体情况解读
表面硬度结果很有参考价值,但只是评估的一部分。对于适当的钢种和处理工艺,超过60 HRC的读数可能表明具有良好耐磨性的表面,但它无法显示钢球是否存在脆性的热影响层、芯部是否完好,或是否存在过度脱碳。脱碳表面可能与预期硬化状态不同,即使单个测试点看似合格,也可能磨损得更快。
冲击韧性结果也必须结合测试位置、试样取向和热处理状态来解读。报告的冲击数值不能视为对磨机使用寿命的通用预测。研磨介质承受的是循环、多方向接触,而非一次实验室冲击。然而,硬度和冲击测试结合使用,比单独使用任一数值都更具参考意义,特别是在金相检验和截面硬度测量支持下。
表面外观可能具有误导性
光滑的球形表面是理想状态,但仅靠目视检查无法确定抗冲击性能。轧制氧化皮、轻微色差和可见的分模线都可能出现,而并不代表存在严重的结构问题。相反,赤道周围的细小放射状裂纹、较深的缝隙或反复出现的局部凹坑,值得进一步检查,因为它们可能在磨机运行中成为应力集中点。
直径和圆度也会以不太明显的方式影响性能。严重失圆的钢球无法均匀分配接触载荷。局部接触会提高特定位置的应力,并可能促进表面损伤。尺寸选择同样重要:较大的钢球传递更多冲击能量,适用于较粗的给料;较小的钢球则为细磨提供更多接触点。仅为了表观耐用性而选择大直径钢球,可能增加对衬板的冲击,并降低细颗粒破碎效率。
热轧研磨介质与锻造研磨介质的比较
当钢种、变形控制和热处理适应使用环境时,热轧和锻造均可生产耐用的研磨介质。因此,制造工艺名称不应取代工艺证据。比较时应重点关注尺寸范围、硬度分布、冲击性能、内部致密性以及预期的矿石和磨机工况。
例如,由B2、B3、60Mn、65Mn或40Cr等碳钢和合金钢钢种制造的锻造钢球,可依据相同的基本问题进行评估:材料是否洁净且一致,芯部是否能够支撑硬化表面,以及所选直径是否符合工况要求。成形方法改变了变形路径,但并不能免除对钢球截面热处理一致性的验证需求。
最有价值的技术记录应将同一生产批次的材料化学成分、钢球直径、热处理工艺、表面硬度和冲击试验数据联系起来。当这些要素被综合审查时,热轧钢球的抗冲击性能将更容易被理解为一种工程结果,而非单一的硬度数值。
获取实时报价
感兴趣? 请留下您的联系方式.