
球磨机用锻造钢球
球磨机用锻造钢球:什么决定真正的研磨性能
球磨机用锻造钢球并非只是按直径和吨位采购的消耗品。在矿物加工回路中,它们会影响破碎效率、磨机处理能力、粒度分布、介质消耗、衬板磨损以及下游分选的稳定性。一种按到货价格看似经济的钢球,如果过早破碎、过快失去形状,或在磨机内形成不适宜的介质装载,最终可能成本高昂。
这正是经验丰富的磨机操作人员不会只看标称硬度值的原因。真正有价值的问题不是“哪种钢球最硬?”,而是“哪种研磨介质与该矿石、磨机工况、目标磨矿粒度及运行策略相匹配?”答案通常取决于钢材化学成分、锻造质量、热处理、钢球粒径分布、矿浆条件以及磨机内部冲击环境之间的相互作用。
对于处理硬岩、金矿石、有色金属矿石或其他磨蚀性给料的作业,锻造磨球仍是广泛采用的选择,因为其能够兼顾较高的抗冲击性与可控磨耗。在大直径介质反复冲击粗粒给料、单个钢球破碎会扰乱介质装载,或需要可预测磨耗特性以制定补球计划的场合,其价值尤为明显。
为何不能将球磨机介质装载视为普通商品
球磨机通过冲击、磨蚀和研磨作用减小颗粒粒径。较大的钢球具有更高的冲击能量,通常用于破碎较粗给料。较小的钢球提供更多接触点,在给料变细时可能更有效。然而,尺寸本身并不能决定性能。如果钢球表面变得过于光滑、钢球发生不规则变形,或介质装载中含有过多尺寸偏小的残余球,磨机可能失去原始设计所需的磨矿作用。
介质装载也是动态变化的。每个运行小时都会改变钢球尺寸分布。因此,应将磨机作为一个系统进行评估,而不能仅依据某一项孤立规格。矿石可磨性、给料粒度、磨机转速、充填率、衬板型面、矿浆浓度、旋流器运行情况及目标产品粒度,都会影响适用的锻造钢球牌号和直径范围。
常见的采购错误是选择宣称表面硬度最高的产品,却不询问表面以下的情况。外层极硬但芯部韧性不足的钢球,在高冲击工况下可能容易失效。反之,韧性很高但耐磨性不足的钢球,虽然结构上能够保持完整,却可能消耗过快。优质研磨介质设计的目标,是使表面硬度、淬硬层深度、冲击强度和显微组织一致性之间形成可控关系。
锻造如何提升研磨介质质量
锻造是在压力下成形钢材,而非依赖铸造凝固工艺。当原材料质量、加热、变形和热处理得到适当控制时,锻造钢球可获得适合严苛磨矿条件的致密内部组织。这并不意味着每一种锻造钢球都会自动优于所有替代产品,而是指在材料牌号和热处理工艺与工况相匹配的前提下,该生产路线能够为对冲击敏感的应用提供坚实基础。
钢材选择在这一链条的起点就至关重要。碳、锰、铬、硅、硼、磷和硫的含量会影响淬透性、磨耗特性和韧性。例如,B2型合金的碳含量可为0.70–0.85%,锰含量为0.70–1.00%,铬含量为0.4–0.6%,硅含量为0.17–0.37%,且磷、硫含量控制在不超过0.035%。这些数值可作为材料参考,但不应替代对所需硬度梯度和磨机实际运行条件的讨论。
热处理阶段是许多差异会在实际使用中显现的环节。必须对淬火和回火进行控制,以避免组织过脆、硬化不足或批次间硬度差异过大。供应商应能够说明原材料如何标识、工艺参数如何监控,以及成品钢球如何检验。其实际价值在于一致性:操作人员需要的是在多次交付中表现可预测的补加介质,而不仅仅是在样品测试中表现良好。
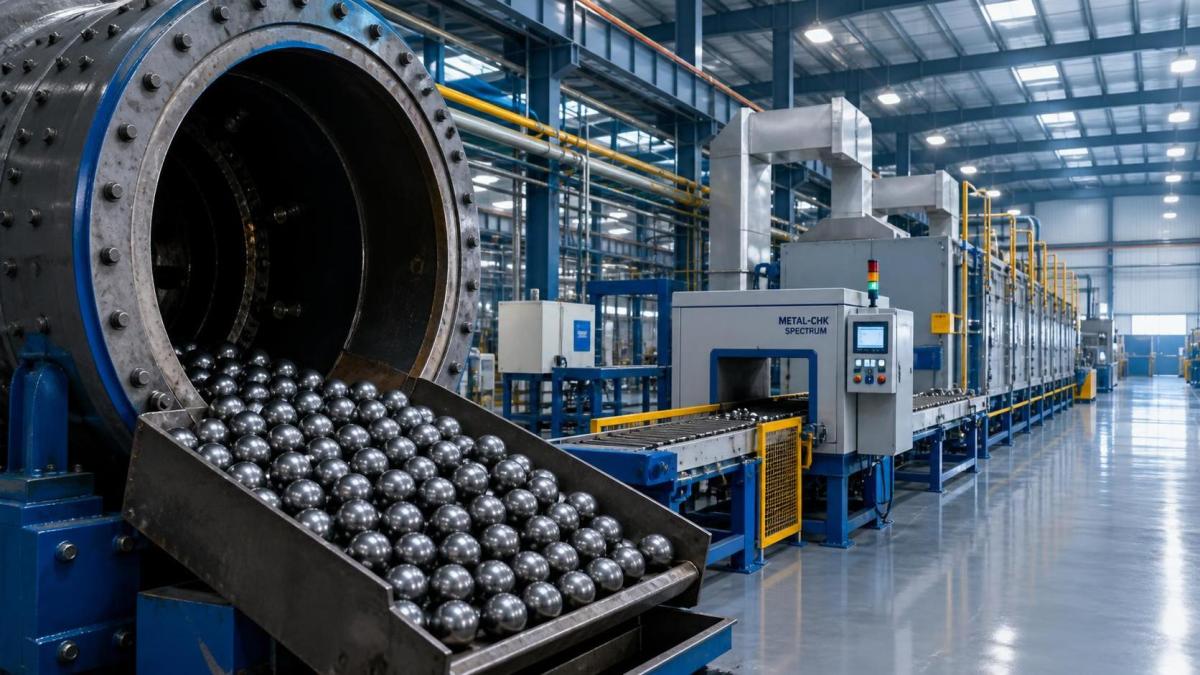
根据磨矿工况选择直径和牌号
钢球直径的选择应从给料特性和磨机在回路中的作用开始。处理粗矿石的一段球磨机通常需要相当比例的大球来产生冲击能量。二段磨矿可能更适合不同的补球配比,而再磨工况通常需要更细且控制更精确的介质装载。仅因订购方便而将混合装载替换为单一直径,可能降低磨矿效率。
商业锻造介质可供应较宽的规格范围,例如Φ20 mm至Φ150 mm。在此范围内,应依据磨机直径、给料F80、矿石硬度、所需产品粒度及现有介质装载进行选择。对于高处理量磨机,更大的尺寸并不一定更好;它们可能增加冲击力,但会减少研磨接触点数量。较小尺寸也并非天然更高效,特别是在其缺乏破碎进入磨机的最粗颗粒所需足够能量时。
合金牌号应与尺寸一并考虑。B2、B2-1、高碳B2、B3、B4、B6、B6-1、40Cr、42CrMo、45#、50MN、60MN和65MN是研磨介质讨论中常见的名称,但没有任何一种牌号可普遍适用于所有情况。高冲击粗磨环境对韧性特性的要求,可能不同于低冲击、高磨蚀性应用。负责任的做法是在最终确定牌号前,审查矿石类型、磨矿阶段、当前使用的钢球尺寸、消耗模式,以及是否有破碎或异常磨损的历史。
磨耗率只是成本方程的一部分
介质消耗通常以每吨矿石的千克数衡量,但应谨慎解读这一数值。只有在磨矿性能仍达到目标的情况下,较低的消耗率才是理想的。如果钢球磨损缓慢,却无法继续维持破碎所需的粒径分布,作业可能面临产品粒度变粗、循环负荷变化,或下游回收条件下降。目标不只是最小化钢材损耗,而是以合理的总运行成本获得所需的磨矿粒度。
有效的评估应包括介质到货成本、消耗率、非计划性钢球破碎、对磨机可用率的影响,以及管理补球所需的人工。同时还应考虑介质是否产生会增加筛分、泵送或分选难度的碎片。当供应商提出不同的钢材牌号时,在有记录的运行条件下进行受控试验,通常比仅基于实验室硬度的声明更具参考价值。
锻造研磨介质与铸造研磨介质之间也存在不应混淆的差异。铸造产品可适用于某些应用,特别是在耐磨性为主要要求且运行条件支持其使用的场合。其冶金特性和生产路线与锻造钢球不同,因此应根据具体工况进行比较,而不能视为可互换产品。对于考虑替代介质类型的作业,铸造钢球可作为考察可用牌号、规格和应用场景的相关参考。
揭示更可靠供应商的关键问题
当研磨介质采购的讨论从笼统宣传转向可追溯的控制措施时,风险就会降低。采购方应询问钢材来源、炉批号是否可以追踪、化学成分如何验证,以及发货前进行了哪些检验。若供应商只能提供笼统的硬度说明,许多重要问题仍未得到解答:硬度从表面到芯部是否一致?钢球直径和椭圆度的公差是多少?如何筛查裂纹和表面缺陷?每个批次随附哪些信息?
生产能力也需要结合具体情况理解。较大的年产能可以支持供货连续性,但其本身并不能证明产品适用性。只有与自动化过程控制、实验室检测、批次可追溯性,以及稳定生产所需直径和牌号的实际能力相结合时,才具有意义。物流同样重要。研磨介质重量大,补货延误可能影响磨机的补球计划。在达成长期供货安排前,应审查港口条件、包装规范、装运文件和对交期的实际沟通。
山东金池新材料科技有限公司是一家专注于研磨介质研发、生产和销售的高新技术企业,产品包括磨球、磨棒和圆柱形研磨介质,并为采矿应用提供技术支持。其宣称的生产能力最高可达年产150,000吨,年产量超过100,000吨。公司的做法包括从国内大型钢厂选择原材料、实施自动化生产控制、从来料到成品进行实验室检验,以及实现全流程可追溯。
对于具有正式供应商资格审核要求的采购方,应根据项目自身要求核查管理体系和检验文件。若有明确规定,ISO9001、ISO14001、ISO45001和SGS相关文件可能具有参考价值,但采购方应确认当前适用范围、有效性、试验方法和验收标准,而不能仅依赖证书名称。
如何开展有意义的介质试验
当介质试验避免同时改变多个变量时,其价值最高。应记录补加的钢球粒径分布、处理吨数、可获取的给料特性、磨机运行条件、产品粒度和介质消耗。如果在试验期间回路改变了矿石来源、衬板配置、旋流器设定或处理量,也应记录这些变化。缺少这些背景信息,仅比较一个月与另一个月的消耗量可能得出错误结论。
实物检查同样重要。回收具有代表性的磨损钢球,可以揭示介质是否均匀磨损、剥落、开裂、压扁,或保持了非预期形状。目的不是要求零磨损——磨损是磨矿过程中固有的现象——而是了解观察到的状态是否符合介质的预期表现和磨矿工况。
在确定球磨机用锻造钢球规格前,应准备一份简明技术说明:磨机类型和尺寸、磨矿阶段、给料粒度、目标产品粒度、矿石特性、当前钢球尺寸及牌号、估计消耗量,以及现有介质装载存在的任何问题。这些信息能够为介质制造商推荐材料、直径配比、质量控制文件和交付安排提供真实依据。这比仅因某种钢球的每吨价格看起来有吸引力而进行选择,更是可靠的起点。
获取实时报价
感兴趣? 请留下您的联系方式.