
锻造钢球磨损率
研磨回路可能看似稳定,但磨介成本却在悄然上升:磨机功率仍接近目标值,给料量没有变化,但补加钢球变得更加频繁,排料中磨损碎片的数量也超出预期。在这种情况下,锻造钢球磨损率不仅仅是采购问题。它会影响装球组成、磨矿效率、衬板暴露程度、维护计划以及下游分级的一致性。
一个有效的出发点是:磨损率应被评估为特定磨机的消耗模式,而不应孤立地视为硬度数值或供应商声明。只有当钢球仍能保持足够的直径、圆度和抗冲击性能,以完成预期的破碎工作时,较低的磨损率才具有价值。正确的应对方法是建立可靠的基准,区分正常磨蚀与异常破碎,并使钢球材料和粒径分布与实际磨矿环境相匹配。
运行中磨机内的磨损率意味着什么
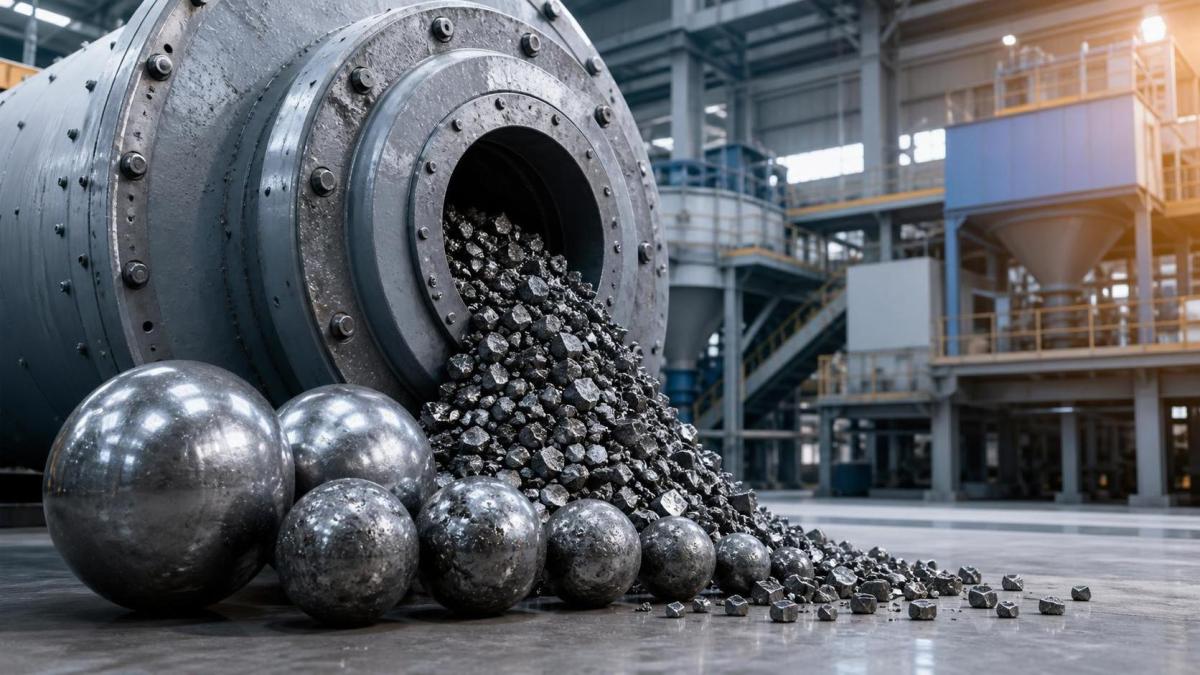
锻造钢球会同时通过多种机制损失质量。矿石颗粒和矿浆在球体表面滑动时,磨粒磨损会带走材料。钢球与矿石、衬板及其他钢球碰撞时会产生冲击磨损。在湿式磨矿中,水化学性质、溶解氧、硫化物矿物、pH值和电偶效应等因素存在时,腐蚀磨损可能会加速损耗。在某些情况下,表面疲劳和开裂会导致剥落或破碎,这种磨介损失比渐进式磨蚀严重得多。
选厂通常以每处理一吨矿石所补加的钢球千克数来跟踪磨介消耗。这一运行指标很实用,但不应将其视为材料的直接属性。它包含给料硬度、磨机直径、装球量、钢球粒径配比、处理量、磨机转速、分级效率、衬板状况及运行中断等因素的影响。一台处理高磨蚀性矿石的磨机,即使使用相同磨介且锻造钢球性能正常,其消耗指标也可能高于另一台磨机。
因此,合理的评估应将消耗记录与实物检查相结合。仅凭失重无法说明钢球是否均匀磨损、是否过早变小、是否出现扁平化、开裂或破碎为不规则碎块。每种状况都指向不同的原因,需要采取不同的纠正措施。
识别正常磨损与问题之间的差异
直径均匀减小通常是预期的磨损模式。锻造钢球会在基本保持球形的同时逐渐变小,其表面也可能在使用过程中变得更加光滑。随后,磨机装球会自然地从较大的冲击磨介转向较小的研磨介质。通过适当的补球计划,可以对此过程进行管理。
异常磨损通常会在月度消耗报告明确显示问题之前,通过可见变化表现出来。在计划性磨机检查或收集排料样品时,以下观察结果尤为有用:
- 大量破碎块:可能表明韧性不足、冲击过于剧烈、存在缺陷,或钢球粒径不适合该工况。
- 深坑和粗糙的蚀刻状表面:可能表明存在腐蚀侵蚀或矿浆化学问题,而非单纯的机械磨粒磨损。
- 扁平斑或变形:可能与异常滑动、装球运动不足、局部冲击集中或热处理不一致有关。
- 过早变小的钢球:可能由高磨蚀性、对于给料而言过小的粒径配比,或过载条件下较高的球对球接触造成。
- 排料中的锐边碎片:应及时调查,因为其可能改变磨矿行为,并增加泵、筛网和分级机的磨损。
单个钢球破碎并不能证明存在磨介质量问题。磨机环境严苛,偶发失效是可能出现的。需要关注的是反复出现的模式、碎片突然增多,或在运行条件、矿石来源、钢球粒径配比或磨介规格发生变化后出现的明显变化。
在更改磨介规格前先建立基准
在不了解基准情况的前提下更换锻造钢球牌号,可能会造成混乱。不同材料可能与给料变化、衬板更换或处理量调整同时投入使用,使结果无法解读。在试用另一种钢球前,应记录足够的运行信息,以区分材料行为和回路波动。
以一致的基础跟踪消耗量
每次应采用相同的报告周期和计算方法。记录补加磨介的质量、处理矿石吨数、磨机运行小时数和主要停机情况。在可行的情况下,按钢球直径分别记录补加量。总消耗量突然增加固然重要,但补加模式的变化同样具有提示意义。例如,频繁补加大球可能表明冲击损耗高或粗粒给料意外增加,而过度补加小尺寸钢球则可能反映磨蚀加剧或分级性能发生变化。
记录矿石和矿浆条件
矿石可磨性、磨蚀性、矿物组成、给料粒度和水分都会影响钢球磨损。湿式磨矿还增加了更多变量:矿浆浓度、pH值、水质、药剂制度和腐蚀性矿物种类。当矿山转入更硬或化学腐蚀性更强的矿体区域时,某种在一个矿体中表现良好的钢球可能呈现不同的磨损模式。如果不记录这些条件就比较磨介消耗,可能会得出错误结论。
检查磨机装球,而不仅是排料
排料样品便于获取,但不一定能代表全部装球。较大的钢球可能留在磨机内,而较细的磨损磨介和碎片则更容易排出。检查时应考虑滞留装球的粒径分布、可见破碎情况、钢球圆度以及提升条和衬板的状况。磨损的衬板会改变磨介的运动轨迹,即使钢球规格未变,也会改变冲击能量和磨损。
为何硬度本身无法预测锻造钢球磨损率
较高的表面硬度很重要,因为它能抵抗磨粒切削和变形。然而,表面极硬并不一定是最佳解决方案。研磨介质还必须承受反复冲击,且不会形成在球体内部扩展的裂纹。理想的平衡是硬度与芯部强度及冲击韧性的结合。
这种平衡取决于钢材化学成分、钢坯质量、锻造工艺、加热控制、淬火工艺和回火工艺。控制得当时,锻造可改善钢球内部组织,而热处理则形成使用所需的硬度梯度和韧性。工艺控制不佳可能导致钢球初始测量硬度很高,却易发生脆化、显微组织不一致或同一批次内性能不均匀。
比较不同方案时,应要求提供有意义的生产和质量信息,而不是仅依赖单一硬度说明。相关问题包括:
- 针对预定磨矿工况使用哪些钢种?
- 如何检测钢球表面至芯部的硬度?
- 如何验证大直径磨介的冲击韧性?
- 原材料和成品批次是否可追溯?
- 采用何种检验来控制直径、圆度、表面缺陷和热处理一致性?
对于高要求应用,100 mm至150 mm规格的钢球所面临的冲击条件不同于20 mm或30 mm磨介。适用于细磨的规格,未必能在需要更高冲击能量以处理较大给料颗粒的一段或二段磨机中提供同等使用寿命。
可能使优质磨介磨损过快的磨机条件
磨介质量值得重视,但即使使用制造良好的锻造钢球,运行问题也可能导致高磨损。首先应检查的是钢球粒径分布。以小尺寸钢球为主的装球可能难以高效破碎粗粒矿石。操作人员可能通过延长停留时间或调整处理量来补偿,而小球仍会持续快速磨蚀。相反,过多的大球可能增加冲击强度,却无法提供细磨所需的表面积。
装球体积同样重要。装球量过低会降低缓冲作用,并导致更剧烈的球对衬板冲击。装球量过高则可能限制有效运动,并增加球间摩擦。仅凭消耗数据无法诊断这两种情况;应结合分析磨机声音、功率消耗、处理量、磨矿粒度和内部检查结果。
磨机转速和衬板型面会影响磨介轨迹。若提升不足,钢球可能发生滑动并因磨蚀而磨损,而非产生有效冲击。若轨迹过于激烈,冲击可能变得严重,并增加开裂或衬板损坏的风险。随着衬板磨损,相同转速可能产生不同的装球运动。因此,磨损率评估应包括衬板使用年限和型面状况。
在湿式回路中,腐蚀可能被低估,因为它未必表现为明显的破碎。表面粗糙、点蚀、深色污斑和直径异常快速减小都可能是线索。任何拟议的化学条件调整,都应与浮选、浸出、浓密或下游水处理的冶金要求一并考虑。若不考虑全厂流程而仅通过调整pH值解决磨介腐蚀,可能会造成更大的工艺问题。
根据工况而非目录选择锻造钢球
选择应从钢球在装球中的功能开始。粗粒给料通常需要足够大的磨介来传递冲击能量。随着颗粒变细,小球可提供更多接触点和表面积。大多数磨机需要受控的粒径配比,而不是整个装球均采用一种直径。补球策略应保持这种分布,而非简单地补加任何现有尺寸。
材料选择应与矿石和冲击环境相适应。当需要平衡硬度、韧性和成本时,通常会考虑碳钢和锰钢牌号。对于要求更高的工况,合金元素可能提高淬透性或耐磨性,但正确的牌号取决于钢球直径和磨机实际破碎条件。仅因某个牌号在参数上硬度更高而选用它并无意义。
对于广泛的矿物加工工况,热轧钢球的直径范围为20 mm至150 mm,可选材料包括B2、B3、60Mn、65Mn、40Cr、42CrMo及相关牌号。产品数据应作为使磨介与回路匹配的起点。例如,规定表面硬度高于60 HRC、冲击韧性至少为12可作为相关指标,但其价值取决于稳定的工艺控制以及与磨矿工况的适配性。
在下大批量订单前,应明确定义试验方案。在可能的情况下,保持对比钢球的尺寸和补加方式一致。避免在异常矿石生产活动、重大衬板更换或处理量不稳定期间评估性能。应定期检查回收钢球,记录碎片数量,并在可比条件下根据处理吨数比较消耗量。试验应评估磨矿性能和质量损失;如果回路处理量下降或产品变粗,即使磨介消耗较低也并非成功。
消耗量意外上升时的实用应对措施
当锻造钢球磨损率上升时,首先应确认测量结果。检查库存记录、秤量准确性、补加日志,以及钢球是否在停机期间补加却被计入错误的报告周期。然后使用处理矿石吨数、运行小时数、给料粒度、功率消耗、加水量、pH值和衬板状态,将受影响周期与正常周期进行比较。
- 从排料中收集具有代表性的磨损钢球和碎片;在安全且可行的情况下,于停机期间检查滞留装球。
- 将观察结果分为渐进式磨蚀、点蚀、扁平化、表面开裂和完全破碎。不要将所有损失都归为“磨损”。
- 检查近期工艺变化:矿石来源、破碎机产品粒度、旋流器运行、磨机转速、装球体积、衬板状况和矿浆化学条件。
- 将实际钢球粒径分布与预定装球设计进行比较。检查大尺寸冲击磨介是否消失过快,或细小磨介是否正在积聚。
- 检查受影响期间所供磨介的批次追溯和质量记录,尤其是当该模式仅出现在特定批次时。
这一顺序有助于避免代价高昂但效果不佳的应对措施,例如在真实问题是腐蚀性矿浆或衬板型面磨损时改用更硬的钢球。它也为技术团队和磨介供应商讨论问题提供了共同的事实基础。
较低的消耗数据何时会产生误导
磨损极慢的钢球未必总能降低总磨矿成本。如果其长时间保持较大尺寸,可能会破坏所需的粒径分布。如果其不具备矿石所需的表面状态或韧性,即使表观质量损失较低,也可能降低破碎效率。同样,如果钢球直径选择不适合给料,较硬的钢球可能传递更少的有效能量。
更好的性能衡量标准是磨介消耗、磨机处理量、产品粒度、能耗特性和装球稳定性之间的关系。耐用的锻造钢球应能实现可预测的磨损、抵抗过早破碎,并在整个使用寿命内支持磨矿工况。与比较单一硬度值或短期补加记录相比,综合评估这些因素可为控制锻造钢球磨损率提供更可靠的依据。
获取实时报价
感兴趣? 请留下您的联系方式.