
锻造钢球尺寸
锻造钢球尺寸如何影响磨矿效果
锻造钢球的尺寸并非目录中的细节。它决定了有多少冲击能量传递至矿石、颗粒被接触的频率、磨机介质充填的运动方式,以及磨矿介质的消耗速度。较大的钢球能够破碎较小钢球反复无法破碎的粗大、高硬度给料。同样,过大的钢球也可能因接触面积不足而无法实现高效细磨。不存在普遍意义上的“最佳”直径;实际选择应是与给料、磨机、回路目标和矿石特性相匹配的尺寸配比。
对于大多数磨矿作业,正确的起始问题并非“哪种锻造钢球尺寸硬度最高?”,而是:“这台磨机需要破碎多大粒度的颗粒,以及必须稳定产出何种产品粒度?”这种区分可以避免一种常见的采购错误:为了耐用性而选择单一大直径钢球,却牺牲了处理量或最终磨矿粒度控制。
钢球直径必须与进入磨机的最大颗粒相匹配
冲击破碎在很大程度上取决于钢球质量。随着直径增大,每个钢球的质量会迅速增加,使其在下落或随介质层泻落时能够提供更高的冲击能量。因此,当给料含有粗大碎块、高硬度矿化物料或宽粒度分布时,通常会使用较大的锻造钢球。
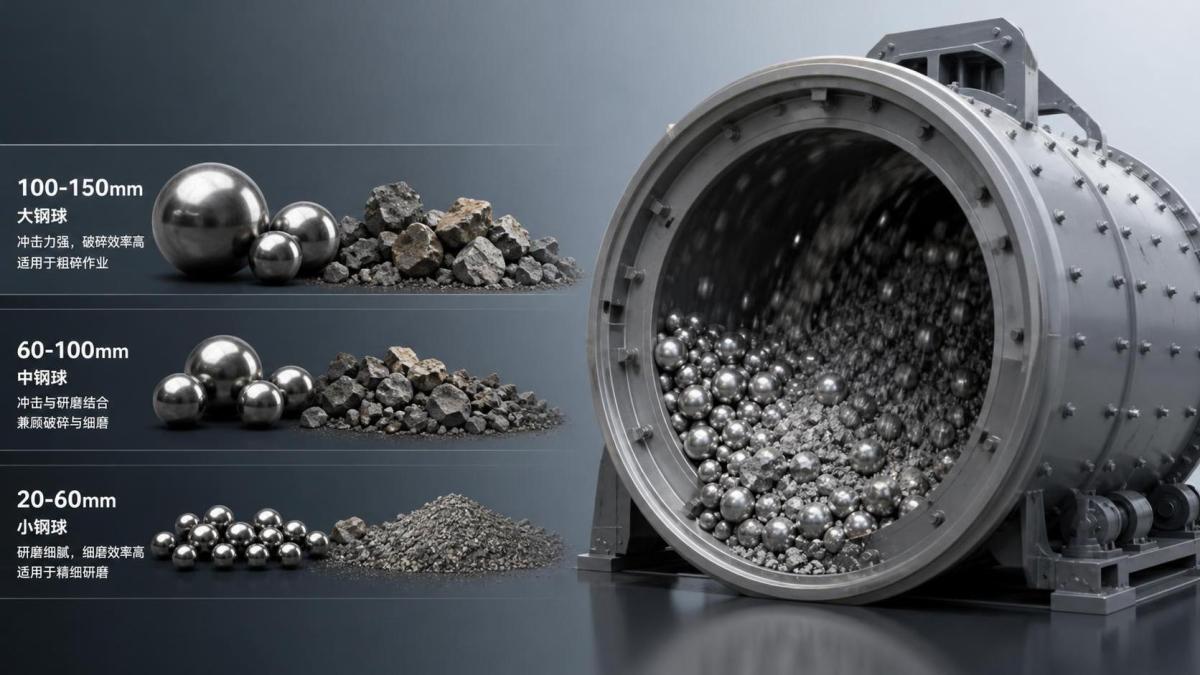
概括而言,100 mm至150 mm的规格通常适用于需要更强破碎力的工况。当一段球磨机接收相对较粗的给料,或矿石硬度较高且难以破碎时,常会考虑采用该范围的钢球。60 mm至100 mm的钢球通常用于混合或中等磨矿工况。20 mm至60 mm等较小直径的钢球可提供更密集的磨矿接触点,通常在回路接近更细产品粒度要求时更为适用。
这些范围应视为运行逻辑,而非可以替代磨机数据的尺寸选择规则。即使两座选厂处理的矿石名义最大粒度相同,其所需介质也可能不同,因为矿物组织、矿石可碎性、给料水分、磨机转速、提升条状况和矿浆浓度均会改变破碎环境。
对于给料而言过小的钢球,可能会在磨机中循环却产生有限的破碎效果。磨机看似已充分充填,但粗颗粒仍会存在于排料中或在循环负荷中积累。过大的钢球则可能造成相反的问题:对粗颗粒具有足够冲击力,但对细粒物料处理效率低下,过多的介质质量消耗了无法转化为有效粒度减小的能量。
为何混合钢球充填通常优于单一尺寸
磨矿并非单一事件。物料以一种粒度分布进入磨机,并以另一种粒度分布离开,因此介质充填必须同时完成不同任务。大钢球负责打开粗颗粒并形成新的断裂面。中等钢球继续完成粒度减小过程。小钢球则为细颗粒磨矿提供更多接触点。
对于粒度范围窄且稳定的给料,均一介质充填可能是合理的,但对于波动的矿石而言,通常不是良好的长期策略。仅使用大锻造钢球运行的磨机可能保留粗碎能力,却失去细磨效率。主要由小钢球构成的介质充填可有效产生细粒级,但当较粗给料进入回路时可能难以应对。
因此,操作人员除了评估初始充填外,还应评估补加计划。随着介质磨损,钢球粒度分布会持续变化。如果补加时仅采用一种直径,工作介质充填可能逐渐偏离回路所需的分布。实用的介质方案应考虑:
- 新鲜给料的最大粒度和粒度分布;
- 目标产品粒度和分级切割粒度;
- 磨机的有效容积、功率消耗、转速和衬板轮廓;
- 已在回路中循环的粗粒、中间粒级和细粒物料比例;
- 各介质尺寸在运行期间的磨损速率;以及
- 矿石特性是否稳定,或是否会因采矿区域不同而变化。
目标并非维持视觉上均匀的充填量,而是在为粗粒级保留足够冲击能量的同时,为细粒级保留足够的介质表面积和接触频率。
硬度很重要,但钢球内部硬度同样重要
比较锻造钢球尺寸时,采购方通常首先关注表面硬度。这是一项重要指标,尤其对于磨蚀性矿石,但它并不能描述完整的性能表现。大直径钢球必须在表面以下保持适当的硬度分布,同时还要能够抵抗反复冲击造成的破损。如果外层硬度高,但内部组织缺乏足够的强度或韧性,钢球可能开裂、剥落或过早失效。
随着直径增大,这种平衡要求更高。必须控制热处理,以避免大钢球从表面到芯部形成过大的硬度梯度。小钢球更容易实现均匀加热和冷却。大钢球则需要能够在更大截面厚度范围内形成一致冶金性能的工艺。
例如,供应商规范可能规定:70 mm至90 mm锻造钢球的表面硬度高于60 HRC,100 mm至120 mm的表面硬度高于58 HRC,130 mm至150 mm的表面硬度高于55 HRC。该规律不应自动被解读为大直径钢球的质量下降。它反映了随着钢球截面增大,需要在耐磨性与冲击韧性之间进行平衡的实际要求。规定冲击韧性不低于12 J/cm2同样具有意义,因为即使初始硬度较高,脆性介质也可能引发运行问题。
因此,应结合测试位置、钢球直径以及供应商热处理的一致性来审查硬度数据。单一表面测试结果并不能证明一批钢球能否在高冲击磨机中可靠运行。
尺寸选择不能脱离钢材化学成分
相同直径的钢球会因合金设计和热处理不同而表现出不同性能。碳、锰、铬、硅及其他受控元素会影响淬透性、耐磨性和韧性。实际中,问题并非某个牌号是否始终优于另一个牌号,而是其化学成分和工艺是否适合具体运行工况及钢球直径。
高碳或含铬磨矿介质可支持高硬度和耐磨性,但承受强冲击的磨矿回路也需要足够的韧性。对于用于处理粗硬矿石的大型锻造钢球,如果成分选择仅考虑表面耐磨性,而热处理路线未能维持适当的内部组织,则可能增加开裂风险。反之,韧性很高但相对较软的钢球虽能承受冲击,却可能磨损过快,增加消耗量,并使充填分布的变化快于预期。
B2、B3、B4、B6、65Mn、60Mn、40Cr和42CrMo等牌号标识可作为讨论的有用起点,但并非完整的采购规范。化学成分范围可能重叠,加工质量也会对最终结果产生实质影响。批次可追溯性、原材料控制、锻造质量、热处理记录和代表性机械性能测试,比单独的牌号名称更具参考价值。
订购更大或更小钢球前应检查什么
锻造钢球尺寸的变化应视为运行调整,而不仅是采购替代。在改用更大介质前,应确认回路是否确实存在粗颗粒破碎问题。迹象可能包括磨机排料中持续存在粗颗粒、循环负荷上升、给料速率稳定时处理量下降,或在其他运行条件正常的情况下产品粒度变粗。这些现象也可能由衬板磨损、给料可碎性变化、分级问题或不适宜的矿浆条件引起,因此不应孤立地归咎于钢球尺寸。
在改用更小介质前,应检查磨机是否已对最大给料颗粒产生足够冲击力。较细介质可改善中间粒级和细粒级的处理,但无法弥补给料粗粒端破碎力不足的问题。
对于试验或新的供货合同,采购方应要求提供针对具体尺寸的技术资料包,而不是通用介质宣传册。资料应明确标称直径及公差、重量范围、硬度要求、适用时的韧性要求、化学成分范围,以及用于验证该批次的方法。检验还应包括对裂纹、折缝、过度脱碳、形状不规则和异常表面缺陷的目视检查。
不要仅按每吨价格比较成本
大锻造钢球通常具有更高的单球质量,且单件采购价格可能更高;而小钢球则会增加构成介质充填所需的数量。这两种比较都不能说明完整的成本情况。有意义的衡量指标是每处理一吨矿石或每生产一吨合格产品的介质成本,并结合能耗、处理量、产品粒度和非计划磨机停机情况进行考量。
低价钢球若磨损快、发生破裂,或迫使频繁调整介质充填,其实际成本可能很高。高端钢球若其硬度和尺寸超过矿石与磨机的实际需求,也可能无法证明其成本合理。最有价值的商业比较应基于具有明确运行条件的记录试验周期,而不是单个交货批次或短暂观察期。
在球磨前或与球磨并用棒磨的情况下,不同介质类型之间的相互作用也值得关注。棒磨机产生不同的磨矿作用,通常根据特定给料特性和产品要求进行选择。因此,即使两者供应给同一选矿厂,磨矿钢棒的规格也应与锻造钢球规格分开考虑。钢棒直径、直线度、磨损形态和缠绕行为会带来另一组运行关注点。
作出决策的实用方法
从现有回路数据开始:给料最大粒度、给料粒度分布、目标磨矿粒度、处理量、功率消耗、当前介质消耗量,以及从磨机中取出钢球的粒度分布。然后将这些信息与衬板和分级设备的状况进行比较。如果这些要素稳定,对补加尺寸分布进行受控调整即可判断介质是否正在限制性能。
对于新安装项目或矿石发生重大变化的情况,合理的做法是从经过论证的混合介质充填开始,而不是立即承诺采用单一直径。在一致条件下跟踪产品粒度、处理量、功率和介质磨损。目的在于确定可重复的运行范围,而不是证明最大或最硬的锻造钢球更优。
最佳尺寸是既能提供足够冲击力以破碎最粗物料,又不会在工况的细磨部分承载不必要质量的尺寸。一旦确定这种平衡,化学成分、热处理、质量控制和补加管理将决定所选尺寸能否在整个介质充填寿命期间持续创造价值。
获取实时报价
感兴趣? 请留下您的联系方式.